

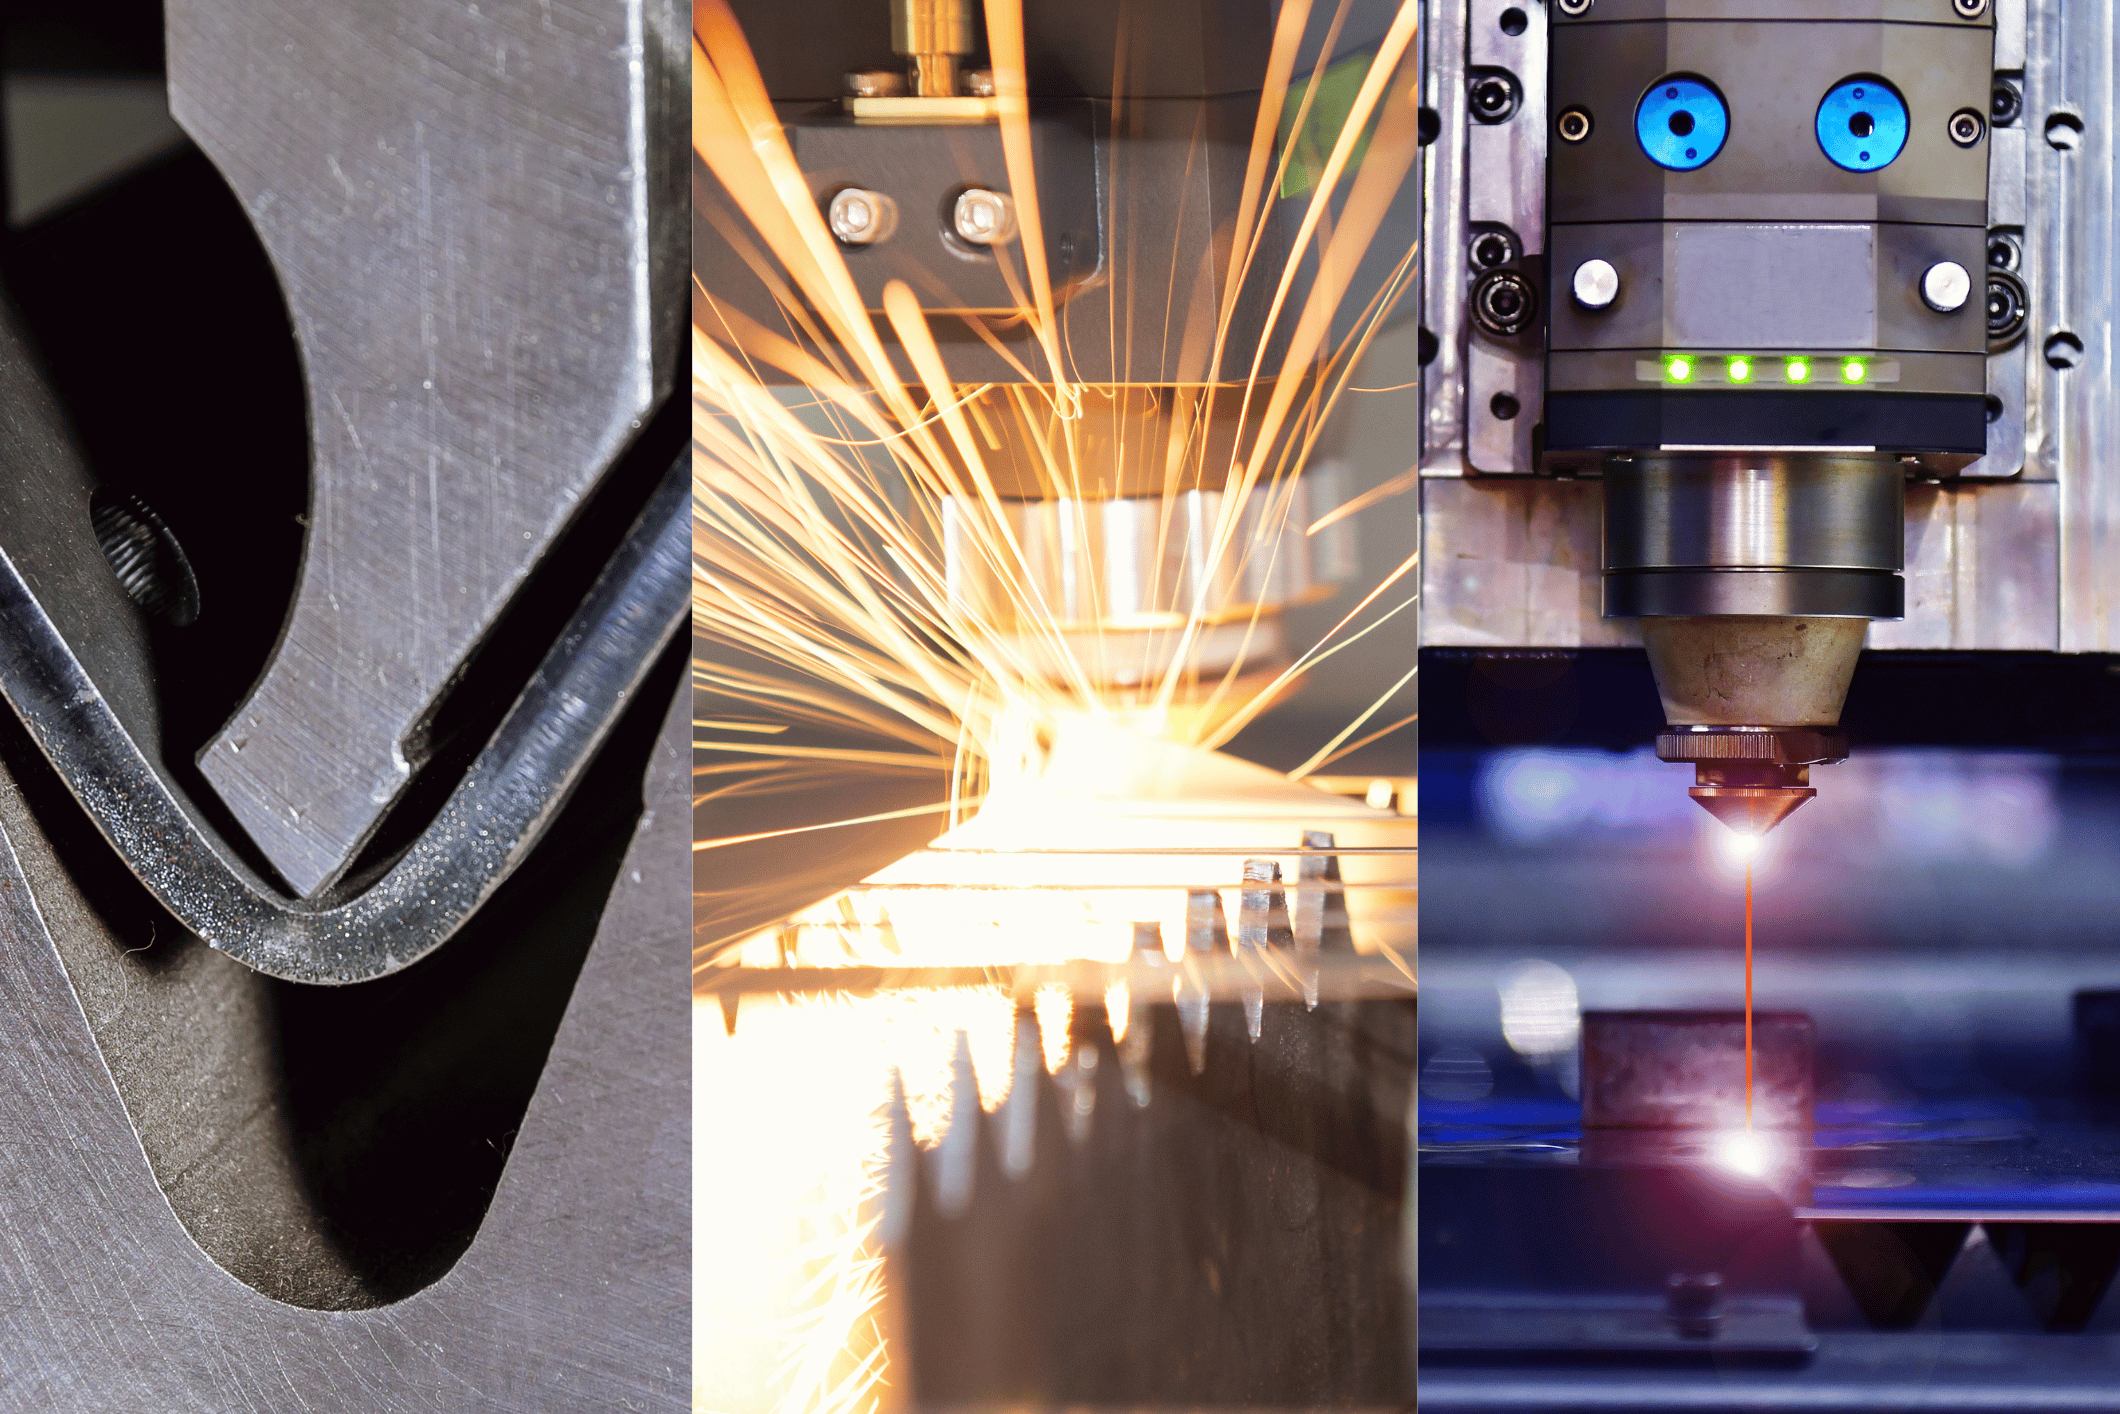
La lavorazione lamiere moderna richiede competenze e tecnologie diverse. Dal taglio alla piegatura, dalla saldatura alle finiture, ogni fase deve essere eseguita con precisione per ottenere componenti di qualità. Per un responsabile acquisti scegliere un fornitore che gestisce l’intero ciclo internamente significa semplificare la supply chain e ridurre i rischi.
L’alternativa è coordinare più fornitori specializzati: uno per il taglio, uno per la piegatura, uno per la saldatura. Questo approccio moltiplica interlocutori, tempi di attesa e trasporti. Aumenta il rischio di errori di coordinamento e rende complessa la gestione delle non conformità. Un fornitore unico semplifica tutto il processo.
Il taglio laser è la prima fase del processo. I file CAD del cliente vengono importati nel software CAM che ottimizza il layout sulla lamiera minimizzando gli sfridi. La macchina laser a fibra taglia i profili con precisione di ±0.1mm. I bordi risultano puliti e privi di bave, riducendo o eliminando lavorazioni successive di sbavatura.
I materiali lavorabili includono acciaio al carbonio fino a 25mm, acciaio inox fino a 20mm, alluminio fino a 15mm. Le dimensioni massime delle macchine Trumpf permettono di lavorare formati fino a 4000x2000mm. Spessori, materiali e quantità determinano i tempi di lavorazione e quindi i costi.
Durante questa fase si possono eseguire anche forature, asole e intagli complessi che semplificherebbero lavorazioni meccaniche successive. La marcatura laser permanente permette di identificare i componenti con codici, numeri di serie o riferimenti. Tutto viene eseguito in un unico setup riducendo tempi e costi.
La piegatura trasforma gli sviluppi piani in forme tridimensionali. Le presse piegatrici CNC con capacità fino a 230 tonnellate permettono di lavorare lamiere di grande formato e spessori importanti. Il controllo numerico garantisce ripetibilità degli angoli e tolleranze precise su produzioni di serie.
La programmazione della sequenza di piega è fondamentale per geometrie complesse. Alcune pieghe devono essere eseguite prima di altre per evitare interferenze tra il pezzo e la pressa. Il software di simulazione 3D previene collisioni e ottimizza i tempi. Per componenti con molte pieghe la competenza dell’operatore fa la differenza nel risultato finale.
Il ritorno elastico dei materiali viene compensato automaticamente dal sistema CNC. Le presse moderne memorizzano programmi di piega permettendo di ripetere produzioni identiche anche a distanza di tempo. La tracciabilità completa associa ogni componente al programma utilizzato garantendo conformità costante.
La saldatura unisce i componenti creando la struttura finale. La saldatura TIG garantisce giunzioni di massima qualità su acciaio inox. La MIG/MAG offre produttività elevata su acciaio al carbonio. I 2 robot di saldatura assicurano ripetibilità perfetta su produzioni di serie con geometrie complesse.
I saldatori certificati secondo UNI EN ISO 9606 garantiscono qualità costante anche su lavorazioni manuali. Le procedure di saldatura qualificate (WPS) definiscono parametri ottimali per ogni combinazione materiale-spessore-giunzione. I controlli visivi al 100% e i controlli non distruttivi secondo EN 1090-2 certificano la qualità delle saldature.
L’assemblaggio di componenti multipli richiede attrezzature dedicate per garantire precisione di posizionamento. Dime e maschere di saldatura mantengono le geometrie durante il processo. Il controllo dimensionale finale verifica che le tolleranze complessive siano rispettate. Componenti fuori tolleranza vengono scartati o rilavorati prima della consegna.
Le lavorazioni meccaniche completano il componente. Forature di precisione, maschiature per filettature, fresature di superfici di accoppiamento. Queste operazioni richiedono macchine utensili tradizionali e competenze meccaniche. Eseguirle internamente garantisce tolleranze precise e tempi rapidi.
La sbavatura e la pulizia preparano il componente per le finiture. Le bave residue dal taglio o dalla saldatura vengono rimosse. Le superfici vengono sgrassate per garantire adesione di eventuali trattamenti. La passivazione dell’acciaio inox ripristina lo strato protettivo dopo le lavorazioni termiche.
I trattamenti superficiali proteggono e valorizzano il componente. La zincatura a caldo protegge l’acciaio dalla corrosione. La verniciatura a polvere offre protezione e finitura estetica personalizzata. L’anodizzazione dell’alluminio migliora resistenza e permette colorazioni. Questi trattamenti possono essere gestiti attraverso subfornitori qualificati coordinati dall’officina.
La semplificazione logistica è immediata. Un unico ordine, un unico interlocutore, una unica consegna. Non è necessario coordinare trasporti tra fornitori diversi. I componenti non viaggiano avanti e indietro rischiando danneggiamenti. I tempi di attesa tra le fasi si riducono drasticamente perché tutto avviene internamente.
La responsabilità è chiara e univoca. In caso di problemi o non conformità esiste un solo fornitore responsabile. Non ci sono discussioni su chi ha causato il difetto o su quale fase è stata eseguita male. Questo semplifica enormemente la gestione dei reclami e accelera le soluzioni.
Il controllo qualità integrato è più efficace. Ogni fase viene controllata prima di passare alla successiva. Un problema viene intercettato subito evitando di aggiungere valore a un componente già difettoso. La tracciabilità completa associa ogni componente a tutte le fasi e i controlli eseguiti.
I costi complessivi spesso risultano inferiori. Eliminando i margini intermedi di più fornitori e riducendo i trasporti il costo finale è competitivo. Il fornitore unico ottimizza il processo complessivo non solo le singole fasi. Può suggerire modifiche progettuali che semplificano la produzione riducendo tempi e costi.
Officina LC gestisce internamente l’intero ciclo di lavorazione lamiere. Dalla ricezione del file DXF alla consegna del componente finito, ogni fase è controllata e tracciata. Disponiamo di taglio laser Trumpf, presse piegatrici fino a 230 ton, 5 postazioni di saldatura manuali e 2 robot, centri di lavoro per lavorazioni meccaniche.
Siamo certificati ISO 9001 e EN 1090-2. Forniamo tutta la documentazione tecnica per strutture metalliche certificate. Coordiniamo trattamenti superficiali attraverso subfornitori qualificati. Offriamo assistenza tecnica dalla fase di progetto: verifichiamo fattibilità, ottimizziamo geometrie, suggeriamo materiali alternativi.
Realizziamo carpenteria metallica, componentistica industriale, elementi architettonici, attrezzature professionali. Gestiamo sia prototipi singoli che produzioni di serie.
Contattaci per discutere il tuo progetto: ti forniremo valutazione completa del ciclo di lavorazione, tempi di produzione realistici e preventivo dettagliato. Un unico fornitore, un unico preventivo, un’unica consegna. Semplice, efficiente, affidabile.
Un file CAD correttamente preparato è fondamentale per ottenere preventivi accurati e produzioni senza intoppi nel taglio laser. File con errori geometrici, layer confusi o formati inadeguati causano ritardi, rilavorazioni e preventivi imprecisi. Per un progettista conoscere le best practice di preparazione file significa ottimizzare il processo dall’ideazione alla produzione.
I software CAM che pilotano le macchine laser richiedono file puliti con geometrie chiuse e univoche. Elementi come testi, quote, dimensioni e tratteggi devono essere rimossi. Le linee di taglio devono essere chiaramente identificabili. Questa guida fornisce tutte le informazioni necessarie per preparare file ottimali.
Il formato DXF (Drawing Exchange Format) è lo standard universale per il taglio laser. Supportato da tutti i software CAD e CAM, garantisce massima compatibilità. Si consiglia di salvare in versione DXF 2010 o successive, che offrono buon compromesso tra compatibilità e funzionalità. Le versioni più vecchie (R12, R14) sono accettate ma limitano le geometrie supportate.
Il formato DWG (AutoCAD native) è altrettanto accettato. Essendo il formato nativo di AutoCAD mantiene tutte le informazioni del disegno. Per altri software CAD è preferibile esportare in DXF per evitare problemi di compatibilità. Le versioni consigliate sono AutoCAD 2010-2018.
I formati non accettati includono PDF, immagini (JPG, PNG), file 3D (STEP, IGES, STL). Il PDF non è vettoriale puro e richiede conversione con perdita di precisione. Le immagini necessitano vettorializzazione manuale. I file 3D devono essere convertiti in sviluppi piani 2D prima dell’invio.
L’unità di misura deve essere chiaramente definita. Il millimetro è lo standard nelle officine meccaniche europee. File disegnati in pollici, centimetri o metri devono essere convertiti o specificati chiaramente nelle note. Un errore di unità di misura può portare a componenti completamente errati.
Le geometrie devono essere chiuse. Ogni profilo da tagliare deve formare un percorso continuo senza interruzioni. Linee aperte, gap anche di frazioni di millimetro o vertici non coincidenti impediscono la generazione automatica del percorso utensile. I software CAD hanno funzioni di verifica chiusura polilinee che evidenziano i problemi.
Le linee sovrapposte devono essere eliminate. Due linee coincidenti generano doppi passaggi dell’utensile con spreco di tempo e rischio di danneggiare il materiale. Gli archi spezzati in segmenti devono essere unificati. Una circonferenza composta da 20 segmenti anziché un arco continuo rallenta il taglio e peggiora la qualità superficiale.
Elementi da rimuovere completamente: quote e dimensioni, testi e annotazioni, simboli di rugosità e tolleranze, tratteggi e retini, assi e linee di costruzione, blocchi e riferimenti esterni. Il file deve contenere esclusivamente le geometrie da tagliare. Tutto il resto è informazione per il progettista, non per la macchina.
I fori e gli intagli interni devono essere chiaramente identificabili. Nelle macchine laser il percorso interno viene tagliato prima del perimetro esterno per evitare che il pezzo cada. Le geometrie interne devono essere separate da quelle esterne anche quando coincidenti (esempio: foro con bordo arrotondato tangente al perimetro).
L’utilizzo dei layer permette di organizzare il file e comunicare informazioni al produttore. Un approccio comune prevede: Layer ‘Taglio’ per i contorni da tagliare, Layer ‘Incisione’ per marchi o scritte da incidere non passanti, Layer ‘Pieghe’ per linee di riferimento piega (non tagliate). Layer aggiuntivi per quote e annotazioni vanno disattivati o eliminati prima dell’export.
I colori possono essere utilizzati per differenziare lavorazioni. Rosso per contorni esterni, blu per fori e intagli, verde per incisioni. Questa convenzione deve essere concordata con il fornitore. In assenza di indicazioni specifiche tutte le geometrie vengono interpretate come linee di taglio.
Lo spessore linea nel CAD non ha significato per il taglio laser. Il kerf (larghezza del taglio) è determinato dalla macchina e dal materiale, non dal disegno. Tutte le linee dovrebbero avere spessore 0 o hairline. Linee con spessore grafico possono creare ambiguità interpretative.
Per componenti da nidificare (posizionare su lamiera minimizzando sfridi) non è necessario disporre i pezzi. Il software CAM ottimizza automaticamente il layout. Inviare i singoli componenti separati è preferibile. Se si desidera un layout specifico va concordato esplicitamente indicando orientamento e distanze minime tra pezzi.
Le geometrie troppo piccole sono un problema frequente. Dettagli sotto 1-2mm di dimensione potrebbero non essere realizzabili o cadere durante il taglio. Fori sotto il diametro minimo (tipicamente 1-1.5 volte lo spessore) non sono eseguibili. Raggi interni troppo stretti in angoli vivi causano sovra-fusione del materiale.
Gli angoli acuti sotto 30° presentano difficoltà. Il raggio del fascio laser ha dimensione finita e angoli molto acuti risultano arrotondati. Per angoli funzionali critici è meglio prevedere piccoli raggi di raccordo. Ponti e collegamenti troppo sottili (sotto 3-4mm) rischiano di rompersi durante il taglio o la movimentazione.
La scala del disegno deve essere 1:1. Disegni in scala diversa causano componenti di dimensioni errate. Se il disegno è scalato va esplicitato chiaramente. I blocchi con scala interna devono essere esplosi prima dell’export. Le unità di misura ambigue (disegno in metri ma componente da produrre in millimetri) generano errori grossolani.
File con centinaia di layer, la maggior parte vuoti o contenenti elementi non rilevanti, rallentano la verifica. La pulizia preventiva del file risparmia tempo al fornitore e accelera la risposta. Blocchi annidati, riferimenti esterni e xref devono essere risolti ed esplosi.
Prima di inviare il file verificare:
✓ Formato: DXF o DWG, versione 2010 o successiva
✓ Unità di misura: millimetri, scala 1:1
✓ Geometrie: chiuse, senza gap, senza sovrapposizioni
✓ Pulizia: rimosse quote, testi, tratteggi, assi
✓ Layer: organizzati e comprensibili, disattivati quelli non necessari
✓ Dimensioni: dettagli non inferiori a limiti tecnologici
✓ Specifiche: materiale, spessore, quantità, tolleranze particolari
Allegare sempre una nota tecnica con: materiale richiesto (tipo e spessore), quantità pezzi per geometria, tolleranze se diverse dagli standard, finiture superficiali o trattamenti richiesti, eventuali lavorazioni successive (piegature, saldature). Queste informazioni permettono un preventivo completo e accurato.
Officina LC offre supporto tecnico gratuito per la verifica dei file CAD. Il nostro team controlla fattibilità geometrica, ottimizza il layout per ridurre gli sfridi e segnala eventuali problematiche prima della produzione. Questo servizio accelera i tempi di risposta e garantisce preventivi accurati.
Lavoriamo con tecnologia laser Trumpf di ultima generazione su formati fino a 4000x2000mm. Gestiamo file complessi con centinaia di componenti diversi. Il nostro software CAM ottimizza automaticamente il nesting riducendo materiale sprecato e costi di produzione.
Inviaci i tuoi file DXF o DWG: riceverai un preventivo dettagliato con eventuali suggerimenti di ottimizzazione. Per urgenze contattateci telefonicamente per verifica immediata della fattibilità. Assistenza tecnica disponibile per progettisti e uffici tecnici.
L’acciaio inossidabile è uno dei materiali più richiesti nel taglio laser industriale. La sua resistenza alla corrosione e le proprietà igieniche lo rendono insostituibile in settori come alimentare, chimico, farmaceutico e medicale. Il taglio laser garantisce precisione elevata mantenendo le caratteristiche anticorrosive del materiale.
La qualità del taglio dipende da numerosi fattori: tipo di lega, spessore, gas di assistenza e parametri laser. Una corretta impostazione previene difetti come ossidazione del bordo, bave eccessive o deformazioni termiche. Per un responsabile acquisti è fondamentale conoscere questi aspetti per valutare la qualità del fornitore.
L’acciaio AISI 304 (18% cromo, 8% nichel) è la lega più diffusa. Offre eccellente resistenza alla corrosione in ambienti moderatamente aggressivi. È il materiale di riferimento per applicazioni nell’industria alimentare, arredamento contract, componenti architettonici e attrezzature per ristorazione. Il taglio laser sull’AISI 304 produce bordi puliti con rugosità superficiale ridotta.
L’acciaio AISI 316 aggiunge molibdeno (2-3%) alla composizione. Questa lega offre resistenza superiore alla corrosione, particolarmente in ambienti marini o chimici aggressivi. È obbligatoria in applicazioni farmaceutiche, chimiche e offshore. Il costo superiore rispetto al 304 è giustificato solo quando necessario.
Esistono varianti come l’AISI 430 (ferritico, senza nichel) utilizzato per applicazioni meno esigenti. Le leghe austeniti-che stabilizzate (321, 347) trovano impiego in applicazioni ad alta temperatura. La scelta della lega influenza i parametri di taglio e il costo finale del componente.
Il gas di assistenza è fondamentale per la qualità del taglio sull’inox. L’azoto ad alta purezza (99.99%) è lo standard per applicazioni di qualità. L’azoto previene completamente l’ossidazione del bordo tagliato, garantendo superfici lucide e pulite. La pressione tipica è 10-20 bar, aumentando con lo spessore.
L’ossigeno può essere utilizzato per spessori elevati dove la velocità di taglio è prioritaria rispetto alla finitura. Produce un bordo leggermente ossidato che richiede lavorazioni successive. L’aria compressa è un’alternativa economica per applicazioni non critiche, ma la qualità del bordo è inferiore.
Le macchine laser a fibra Trumpf di ultima generazione ottimizzano automaticamente i parametri. La potenza laser varia da 2kW per spessori sottili fino a 6-8kW per lamiere da 15-20mm. La velocità di taglio su inox da 2mm può superare i 8 m/min con laser da 4kW.
Gli spessori sottili (0.5-3mm) offrono la massima qualità di taglio. Il bordo è praticamente privo di bave e non richiede lavorazioni successive. Le tolleranze sono nell’ordine di ±0.1mm. Questi spessori sono ideali per componentistica, pannelli decorativi e attrezzature per il settore alimentare.
Gli spessori medi (3-10mm) rappresentano il range più comune. La qualità del bordo rimane elevata con azoto come gas di assistenza. Eventuali bave sono minime e facilmente rimovibili. Le tolleranze si attestano su ±0.15mm. Queste lamiere trovano impiego in carpenteria, serbatoi e strutture portanti.
Gli spessori elevati (10-20mm) richiedono potenze laser superiori e velocità di taglio ridotte. La rugosità del bordo aumenta e può essere necessaria una sbavatura. Per applicazioni strutturali questi componenti vengono poi saldati con processo TIG per mantenere le caratteristiche anticorrosive.
Il settore alimentare richiede superfici facilmente lavabili e igienizzabili. L’AISI 304 è lo standard per piani di lavoro, vasche, tramogge e attrezzature di processo. Il taglio laser con azoto garantisce bordi puliti senza contaminazioni. Le normative HACCP richiedono materiali certificati e tracciabilità completa.
L’industria chimica e farmaceutica utilizza prevalentemente AISI 316 per la superiore resistenza alla corrosione. Serbatoi, tubazioni, reattori e componentistica devono resistere a sostanze aggressive. Il taglio laser permette di ottenere componenti con tolleranze precise essenziali per tenute e guarnizioni.
Il settore medicale richiede i massimi standard qualitativi. Strumentazione chirurgica, carrelli ospedalieri, armadi per farmaci e attrezzature sanitarie devono garantire massima igiene. Le superfici lucidate e i bordi privi di bave prevengono accumuli batterici. La certificazione dei materiali è obbligatoria.
L’architettura contemporanea fa largo uso di inox per elementi decorativi e strutturali. Parapetti, rivestimenti, corrimano e complementi d’arredo sfruttano l’aspetto estetico dell’acciaio inox lucidato o satinato. Il taglio laser permette di realizzare forme complesse e dettagli raffinati.
Officina LC lavora acciaio inox AISI 304 e 316 con tecnologia laser a fibra Trumpf. Utilizziamo esclusivamente azoto ad alta purezza per garantire bordi privi di ossidazione. Gli spessori lavorabili vanno da 0.5mm fino a 20mm su formati fino a 4000x2000mm.
Siamo certificati ISO 9001 e forniamo tutta la documentazione tecnica necessaria per settori regolamentati. I certificati materiali 3.1 secondo EN 10204 sono disponibili per ogni fornitura. Garantiamo tracciabilità completa del processo produttivo.
Il nostro team supporta progettisti e responsabili acquisti nell’ottimizzazione dei componenti. Scrivici per discutere il tuo progetto: valutiamo insieme la soluzione più efficiente in termini di qualità, tempi e costi.
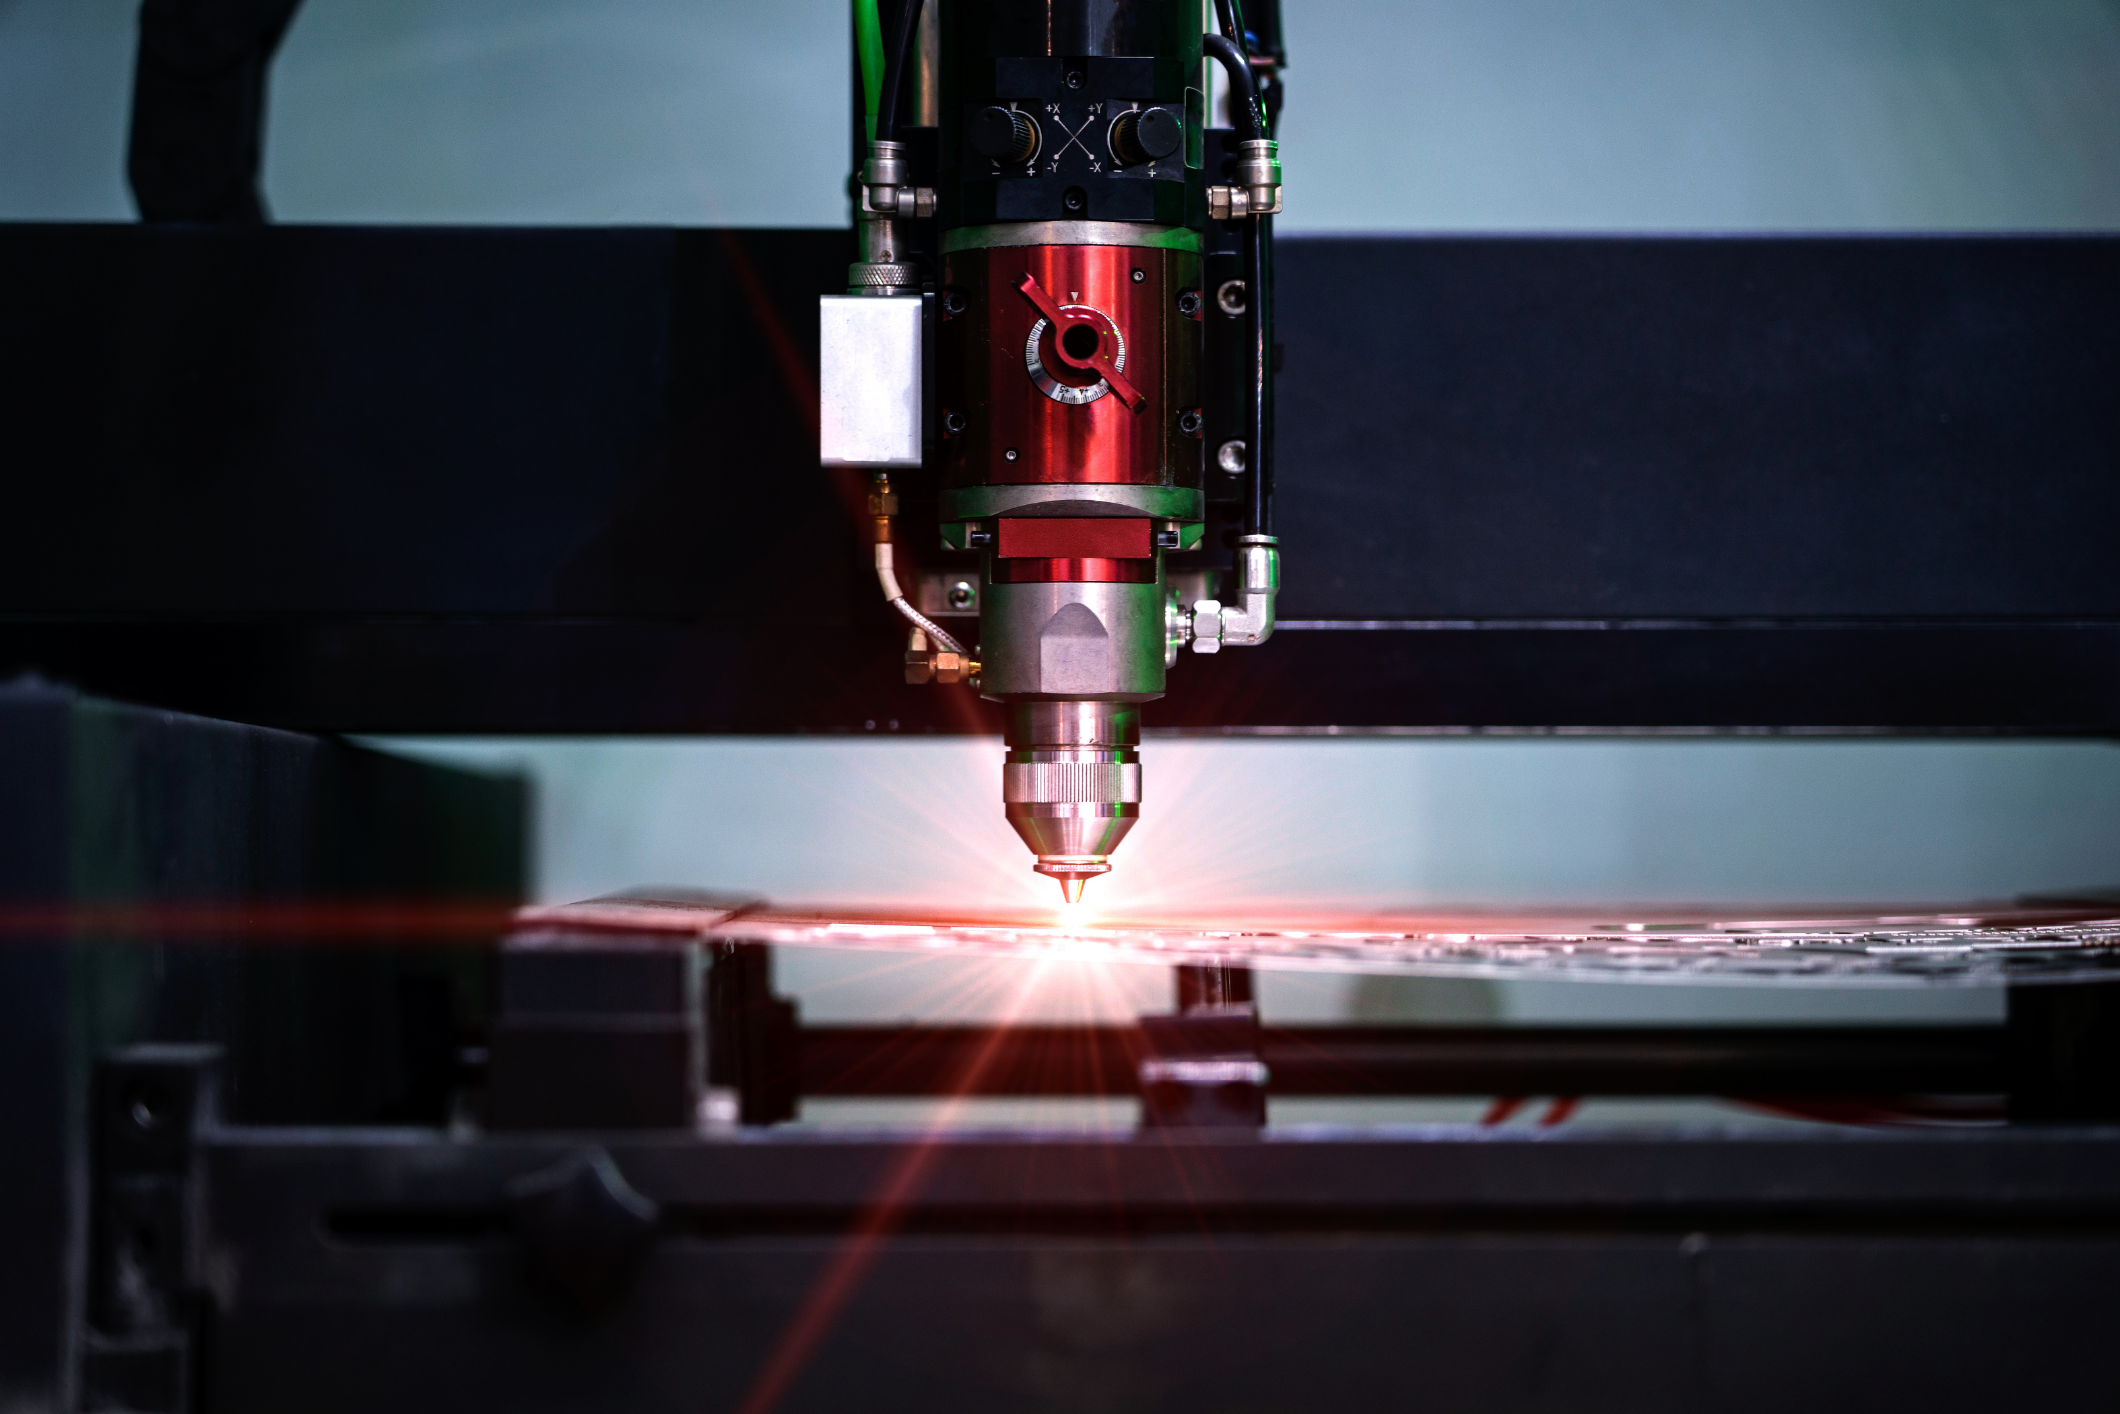
Il taglio laser su alluminio presenta sfide tecniche specifiche rispetto all’acciaio. La conducibilità termica elevata e l’alta riflettività dell’alluminio richiedono parametri di processo ottimizzati e tecnologia laser adeguata. Il laser a fibra ha rivoluzionato questo settore, rendendo il taglio dell’alluminio più efficiente e preciso.
Per progettisti e responsabili acquisti è fondamentale conoscere le caratteristiche tecniche del processo: quali leghe sono lavorabili, quali spessori si possono tagliare e quali tolleranze aspettarsi. Queste informazioni permettono di progettare componenti ottimizzati per la produzione.
Le leghe della serie 5000 (alluminio-magnesio) sono tra le più comuni nel taglio laser. La lega 5754 offre eccellente resistenza alla corrosione e buona lavorabilità. È particolarmente apprezzata nel settore nautico e nelle applicazioni marine dove la resistenza all’acqua salata è fondamentale.
Le leghe serie 6000 (alluminio-magnesio-silicio) sono altrettanto diffuse. La lega 6082 è la più utilizzata in carpenteria e strutture. Questa lega offre buon compromesso tra resistenza meccanica e lavorabilità al laser. Il trattamento termico T6 garantisce caratteristiche meccaniche elevate.
La serie 1000 (alluminio puro) è facilmente lavorabile ma offre caratteristiche meccaniche limitate. Trova impiego dove la conducibilità elettrica e termica sono prioritarie rispetto alla resistenza meccanica. Le leghe ad alta resistenza della serie 7000 sono tagliabili ma richiedono particolare attenzione ai parametri di processo.
Il laser a fibra rappresenta oggi lo standard tecnologico per il taglio laser dell’alluminio. La lunghezza d’onda di 1.06 μm viene assorbita meglio dall’alluminio rispetto al laser CO2, riducendo i problemi di riflettività. Questo permette tagli più veloci e consumi energetici inferiori.
Il gas di assistenza gioca un ruolo fondamentale. Per l’alluminio si utilizza principalmente azoto ad alta pressione (10-20 bar). L’azoto previene l’ossidazione del bordo tagliato e garantisce finiture pulite. Per spessori sottili può essere utilizzato anche ossigeno, ma con rischio di ossidazione superficiale.
La velocità di taglio dipende dallo spessore. Su lamiere da 1-2mm si raggiungono velocità superiori a 10 m/min. All’aumentare dello spessore la velocità diminuisce progressivamente. Le macchine Trumpf di ultima generazione ottimizzano automaticamente i parametri in base a spessore e lega.
Gli spessori lavorabili con laser a fibra spaziano da 0.5mm fino a 15-20mm. Gli spessori sottili (0.5-3mm) offrono la massima velocità e precisione. Il taglio è pulito con bordo praticamente privo di bave. Queste lamiere trovano largo impiego nell’arredamento design e nella componentistica elettronica.
Gli spessori medi (3-8mm) rappresentano il range più comune nelle applicazioni industriali. La qualità del taglio rimane elevata con tolleranze tipicamente di ±0.1mm. Questi spessori sono ideali per carpenteria, supporti strutturali e componentistica meccanica.
Gli spessori elevati (8-15mm) richiedono potenze laser superiori. La qualità del bordo può richiedere lavorazioni di finitura successive. Le tolleranze si attestano su ±0.15mm. È importante progettare geometrie che facilitino l’evacuazione del materiale fuso, evitando angoli troppo acuti o dettagli troppo piccoli.
Il settore nautico fa largo uso di alluminio tagliato al laser. Le leghe marine resistenti alla corrosione come la 5754 vengono utilizzate per ponti, strutture di coperta e componentistica. Il taglio laser permette di ottenere forme complesse con tolleranze precise, essenziali per l’assemblaggio.
L’industria aerospaziale richiede componenti in alluminio con specifiche stringenti. Il taglio laser garantisce ripetibilità e tracciabilità dei processi. Le leghe ad alta resistenza della serie 7000 vengono lavorate per supporti strutturali, elementi di rinforzo e componentistica interna.
L’arredamento e design sfruttano le possibilità estetiche dell’alluminio. Pannelli decorativi, separé, elementi architettonici e complementi d’arredo beneficiano della precisione del taglio laser. Le finiture anodizzate o verniciate valorizzano ulteriormente il materiale.
La carpenteria leggera in alluminio è sempre più diffusa. Strutture portanti, telai per macchinari e supporti tecnici sfruttano il vantaggio del peso ridotto senza compromettere la resistenza meccanica. La combinazione con saldatura TIG permette di realizzare strutture complete.
Officina LC lavora alluminio con tecnologia laser a fibra Trumpf di ultima generazione. Gestiamo tutte le principali leghe (5754, 6082, 1050) su spessori da 0.5mm fino a 15mm. Il nostro parco macchine permette formati fino a 4000x2000mm.
Offriamo servizi integrati: dal taglio laser alla piegatura, dalla saldatura TIG alle finiture superficiali. Il nostro team tecnico supporta i progettisti nell’ottimizzazione dei componenti per la produzione.
Contattaci per una consulenza tecnica: parliamo del tuo progetto in alluminio e valutiamo insieme la soluzione migliore. Inviaci i file DXF per un preventivo dettagliato.

Il taglio laser del rame è una delle tecniche più moderne e precise utilizzate nell’industria per lavorare questo metallo. Se ti stai chiedendo come si taglia il rame in modo efficace e con alta precisione, questo articolo ti guiderà attraverso il processo, le applicazioni e i vantaggi di questa tecnologia avanzata.
Il laser è una tecnologia di lavorazione dei metalli che utilizza un raggio laser ad alta intensità per fondere e rimuovere il materiale da una superficie. Questa tecnica si distingue per la sua capacità di eseguire tagli estremamente precisi e complessi, mantenendo una finitura impeccabile e senza distorsioni.
Il taglio laser è stato introdotto per la prima volta negli anni ’60. La tecnologia si è evoluta grazie ai progressi nei laser a gas e nel controllo numerico (CNC), che hanno permesso di ottenere tagli precisi e puliti su vari materiali.
Oggi, il taglio laser è una delle tecniche più utilizzate per lavorare metalli come il rame, plastica, legno e altri materiali, grazie alla sua precisione, velocità e versatilità.
Ma, oltre al taglio con laser, come si taglia il rame?
Questi metodi, pur essendo efficaci in alcuni casi, non garantivano la precisione e la qualità dei tagli che si possono ottenere con il taglio laser moderno.
Il processo di taglio laser rame avviene in diverse fasi. Prima di tutto, il materiale di rame viene posizionato in una macchina da taglio laser, dove il raggio laser ad alta potenza viene indirizzato con precisione sulla superficie da tagliare. Il gas di assistenza (tipicamente azoto) viene utilizzato per rimuovere il materiale fuso, migliorando la qualità del taglio e prevenendo l’ossidazione del rame.
Le macchine laser moderne possono operare su spessori di rame variabili, a seconda della potenza del laser e delle caratteristiche del materiale. Il taglio laser consente di ottenere bordi puliti e precisi, con una tolleranza di pochi millimetri, che è fondamentale per applicazioni in cui la qualità e la finitura sono cruciali.
I vantaggi del taglio laser per il rame:
Il taglio laser rame è utilizzato in numerosi settori, tra cui l’elettronica, l’automotive e la produzione di componenti per il settore industriale, dove la precisione e l’efficienza sono fondamentali.
Esistono diverse potenze di laser utilizzate per il taglio del rame, e la potenza scelta dipende dallo spessore del materiale e dalla precisione richiesta per il taglio. Le macchine laser possono variare da laser con potenze più basse a quelle con potenze molto elevate.
In generale, la potenza del laser determina la velocità e la qualità del taglio del rame, ma anche la qualità del gas di assistenza (come azoto o ossigeno) e la configurazione della macchina influenzano notevolmente il risultato finale.
Se desideri più informazioni su questo tipo di lavorazione, visita la pagina dedicata al taglio laser nel nostro sito.

La tecnica del taglio laser
Il taglio laser funziona tramite un fascio di luce ad alta potenza sul materiale da tagliare. Questo fascio, generato da una sorgente laser, viene intensificato e direzionato attraverso un sistema di lenti e specchi fino a raggiungere il materiale. La sua intensa energia è in grado di riscaldare, fondere o vaporizzare il materiale lungo la linea di taglio. La scelta del materiale per il taglio laser è cruciale, poiché le diverse proprietà dei materiali, come riflettività e punto di fusione, influenzano l’efficacia del taglio.
Quali materiali non sono adatti per taglio laser?
I materiali non adatti per il taglio laser includono quelli altamente riflettenti come il rame puro e materiali che emettono gas tossici o nocivi quando vengono riscaldati, come i materiali contenenti cloro (PVC, vinile). Inoltre, i materiali estremamente spessi o quelli con elevato punto di fusione possono rappresentare una sfida per il taglio laser, richiedendo potenze elevate che potrebbero non essere praticabili o economicamente vantaggiose.
Perché usare il taglio laser per i metalli?
Il taglio laser è particolarmente efficace per i metalli grazie alla sua precisione e velocità. Permette di effettuare tagli estremamente precisi e puliti su una varietà di metalli, inclusi acciaio, acciaio inossidabile, alluminio, titanio e molti altri. La tecnologia laser riduce il rischio di deformazione del materiale, garantendo una finitura di alta qualità. Inoltre, la versatilità del laser permette di realizzare disegni complessi e dettagliati che sarebbero difficili o impossibili con metodi di taglio tradizionali.
Il taglio laser offre soluzioni innovative per la lavorazione di una vasta gamma di materiali, massimizzando precisione e efficienza. Se la tua azienda è interessata a scoprire come il taglio laser può migliorare i tuoi processi produttivi, visita Officina LC – Contatti per maggiori informazioni e per una consulenza personalizzata.

Macchine per il Taglio Laser: Come Sono Fatte
Il processo di taglio laser sui metalli impiega macchine avanzate capaci di lavorare con estrema precisione. Queste macchine utilizzano un fascio laser ad alta intensità per tagliare materiali metallici con una precisione millimetrica. La struttura delle macchine per il taglio laser è progettata per garantire stabilità e precisione, essenziale per ottenere tagli netti e precisi su diversi tipi di metalli.
Diverse Tipologie di Taglio in Base al Gas Utilizzato
Il taglio laser può essere classificato in base al tipo di gas ausiliario utilizzato. Ad esempio, l’ossigeno è spesso impiegato per tagliare acciaio al carbonio, poiché contribuisce al processo di combustione e permette un taglio più rapido. L’azoto, d’altra parte, è preferito per i metalli come l’acciaio inossidabile e l’alluminio, poiché impedisce l’ossidazione del materiale, mantenendo la qualità della superficie tagliata. L’argon è usato meno frequentemente, ma è ideale per materiali particolarmente sensibili all’ossidazione. La scelta del gas influisce non solo sulla qualità del taglio, ma anche sulla velocità e sui costi operativi.
Caratteristiche e Utilizzo del Taglio Laser
Il taglio laser sui metalli è noto per la sua straordinaria precisione, che permette di realizzare tagli estremamente fini e complessi, impossibili da ottenere con metodi tradizionali. Questa precisione è fondamentale in settori dove i dettagli sono cruciali, come nell’ingegneria di precisione, nella produzione di componenti elettronici o nella costruzione di strumenti medici. Inoltre, la velocità del taglio laser lo rende ideale per la produzione di massa, permettendo alle aziende di aumentare la loro produttività riducendo i tempi di lavorazione.
Quali Sono i Gas Ausiliari nel Taglio Laser?
I gas ausiliari nel taglio laser giocano un ruolo fondamentale non solo nel processo di taglio, ma anche nella protezione della macchina stessa. Essi aiutano a espellere il materiale fuso dal taglio, mantenendo pulita l’area di lavoro e proteggendo la lente del laser da danni e contaminazioni. La scelta del gas giusto è essenziale per ottimizzare la qualità del taglio e la vita utile del laser. Oltre a ossigeno, azoto e argon, vengono talvolta utilizzati altri gas o miscele di gas per specifiche applicazioni, sempre con l’obiettivo di massimizzare l’efficienza e la qualità del taglio.
Il taglio laser nei metalli è una tecnologia all’avanguardia che combina precisione, efficienza e versatilità. Se la tua azienda è alla ricerca di soluzioni innovative per il taglio dei metalli, esplora le possibilità offerte dal taglio laser. Per maggiori informazioni e per scoprire come possiamo supportare le tue esigenze specifiche, visita la nostra pagina contatti: Officina LC – Contatti

Taglio Laser Fibra: Cos’è?
Il taglio laser a fibra è una tecnologia avanzata che sfrutta un fascio laser generato attraverso fibre di vetro. Questo metodo si distingue per la sua straordinaria capacità di focalizzare il raggio laser con una precisione estrema, consentendo tagli precisi e puliti su una varietà di metalli. A differenza dei laser tradizionali, il laser a fibra produce un raggio con una lunghezza d’onda più corta, che è particolarmente efficace per tagliare metalli riflettenti come l’alluminio e il rame.
Laser Fibra: Come ha Rivoluzionato il Mondo del Taglio Laser di Metalli
La tecnologia laser a fibra ha portato una rivoluzione nel campo del taglio dei metalli, imponendosi come uno standard per precisione e velocità. Il fascio concentrato consente di tagliare con una precisione impensabile per metodi più tradizionali, e la sua efficienza è evidente nella velocità di produzione, che supera notevolmente quella dei metodi convenzionali. Inoltre, la capacità di programmare con precisione i percorsi di taglio attraverso software avanzati riduce gli sprechi, ottimizzando l’uso del materiale e abbattendo i costi.
Taglio Laser Fibra Vs Meccanica
A confronto con i metodi di taglio meccanico, il taglio laser a fibra offre numerosi vantaggi. La mancanza di contatto fisico tra la macchina e il materiale elimina il rischio di deformazioni meccaniche del pezzo lavorato. Inoltre, mentre i metodi meccanici richiedono diversi utensili a seconda della forma e del tipo di taglio, il laser a fibra può eseguire una vasta gamma di tagli senza la necessità di cambiare attrezzature, riducendo notevolmente i tempi di preparazione e i costi di manutenzione.
Taglio Laser Fibra Vs Laser CO2
Il confronto tra il taglio laser a fibra e quello CO2 evidenzia alcuni vantaggi chiave del primo. Il laser a fibra è noto per la sua maggiore efficienza energetica e minore necessità di manutenzione, grazie alla sua costruzione più semplice e robusta. Inoltre, mentre il laser CO2 lotta con materiali riflettenti e richiede un percorso ottico più complesso, il laser a fibra taglia questi materiali con maggiore facilità e con minori perdite di energia, rendendolo più adatto per una gamma più ampia di applicazioni industriali.
Il taglio laser a fibra sui metalli rappresenta una tecnologia di punta che offre precisione insuperabile, efficienza energetica e versatilità produttiva. Se la tua azienda è pronta a sfruttare i vantaggi di questa innovazione, visita Officina LC – Contatti per una consulenza personalizzata e scopri come possiamo aiutarti a ottimizzare la tua produzione.
Officina Meccanica L.C. srl via po 8/10, 30030 Mellaredo di Pianiga (VE) Tel. 041.468408 - info@officinalc.it


