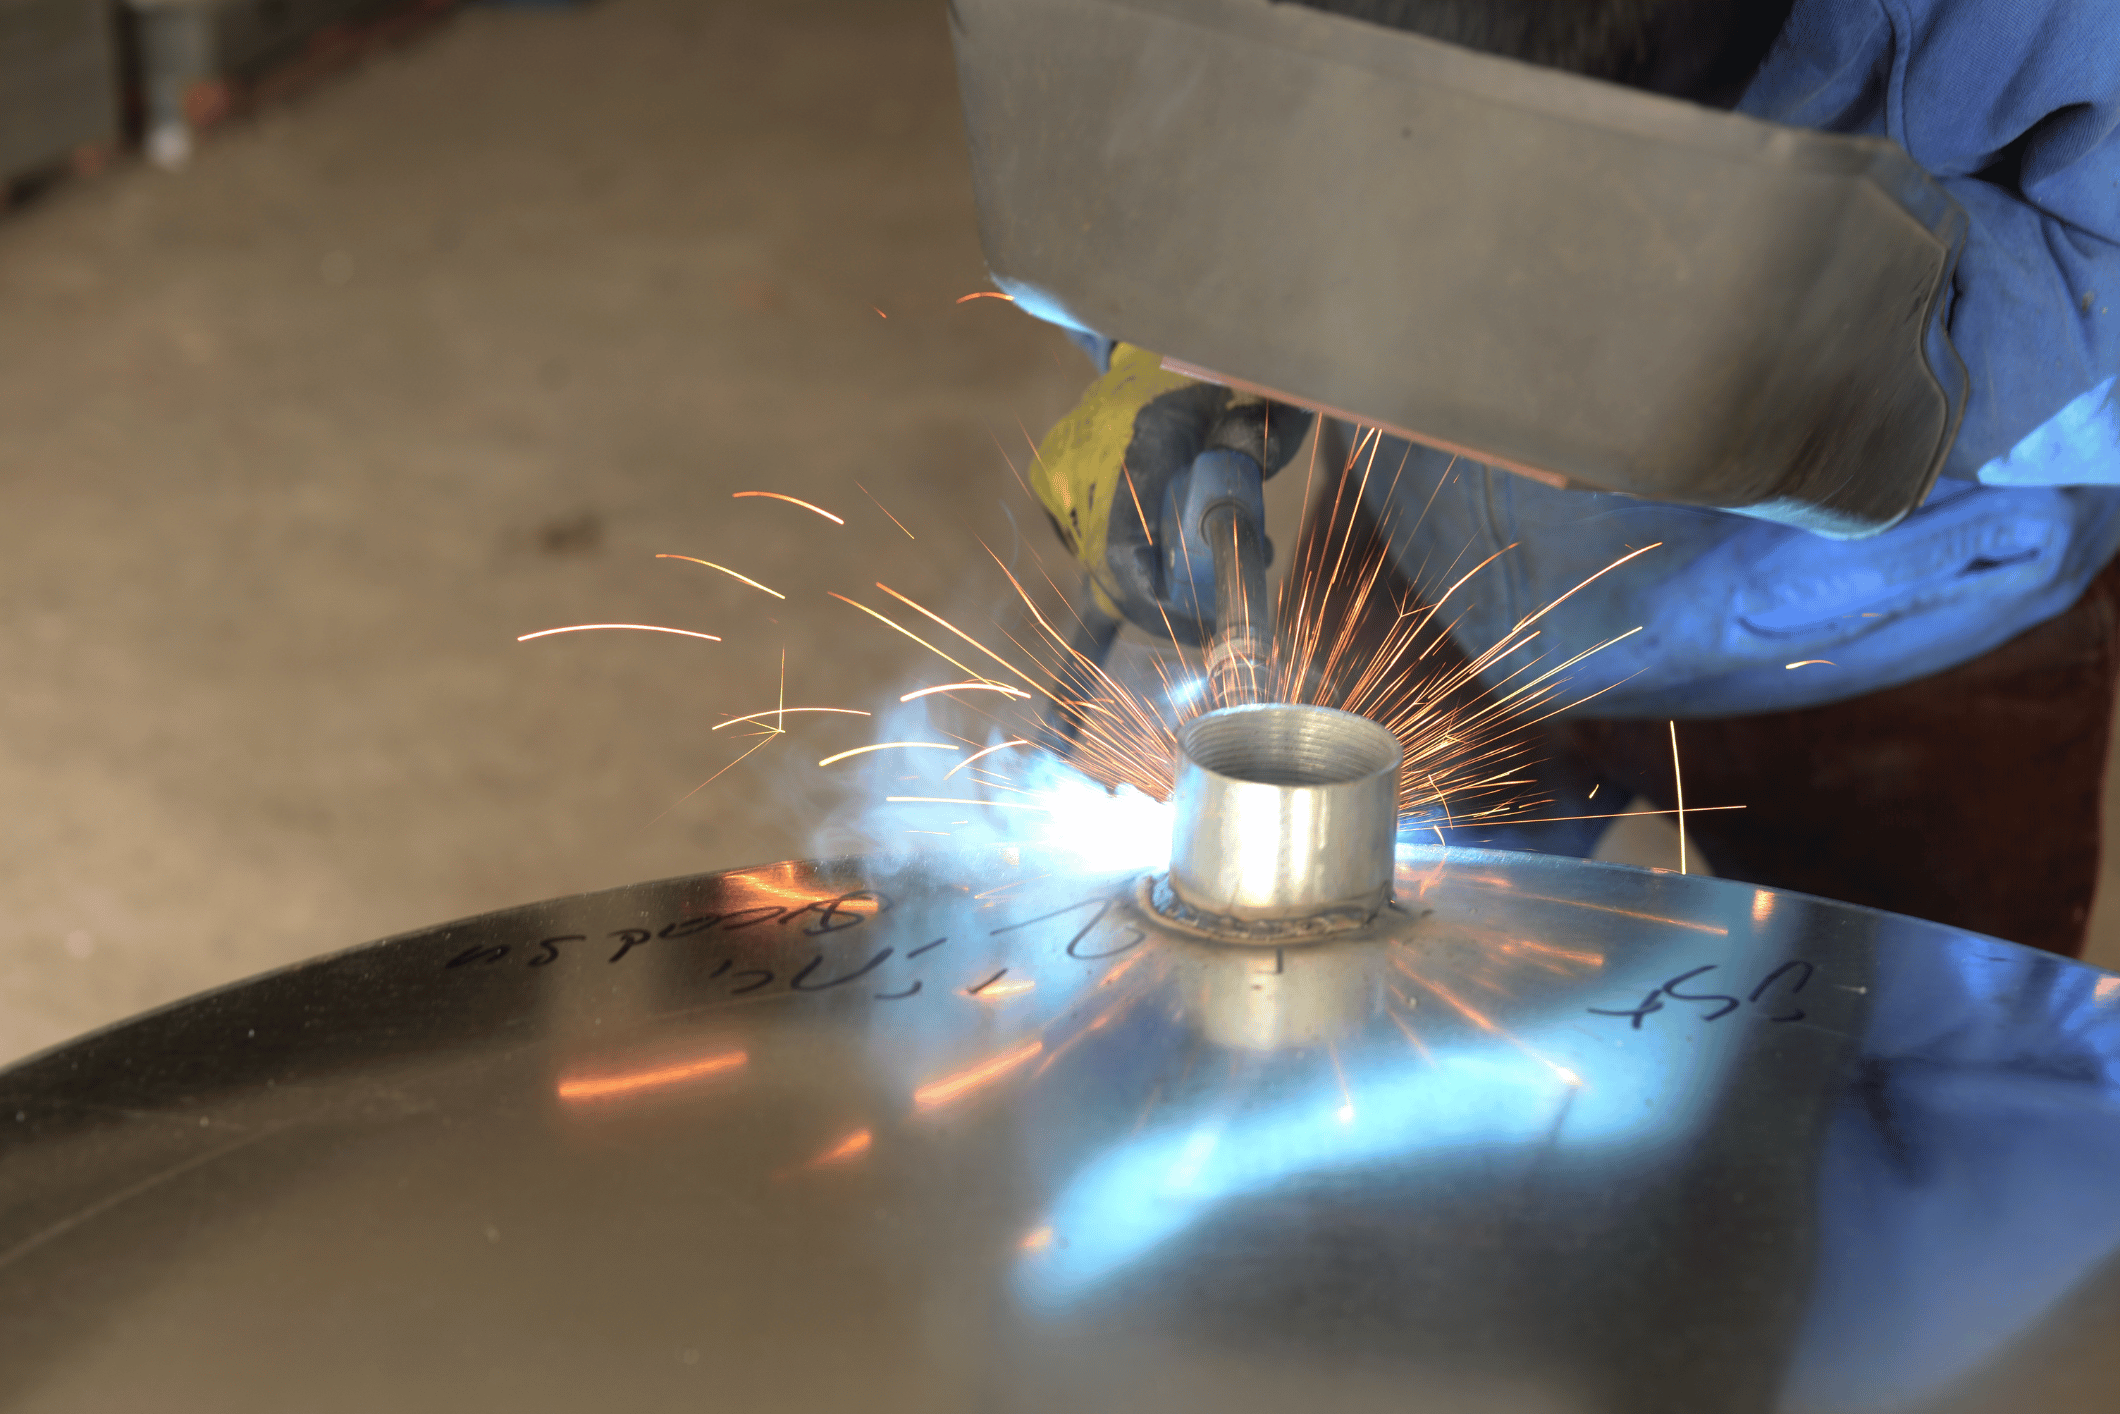
La saldatura MIG/MAG (Metal Inert Gas / Metal Active Gas) è un processo ad arco elettrico con filo-elettrodo continuo. Il filo viene alimentato automaticamente dalla torcia mentre un gas protegge il bagno di fusione dall’atmosfera. Questo processo combina produttività elevata con versatilità su diversi materiali e spessori.
Per un responsabile acquisti comprendere le caratteristiche di questo processo permette di valutare meglio le offerte dei fornitori di servizi di saldatura. La scelta tra MIG, MAG o altri processi influenza qualità, tempi e costi di produzione. Le specifiche tecniche corrette garantiscono giunzioni affidabili e conformi ai requisiti.
La saldatura MIG (Metal Inert Gas) utilizza gas inerti come argon puro o miscele argon-elio. I gas inerti non partecipano alla reazione chimica di saldatura ma proteggono solo il bagno fuso dall’ossidazione. Questo processo è ideale per materiali che non devono ossidarsi: alluminio, acciaio inox, leghe di rame e nichel.
La saldatura MAG (Metal Active Gas) utilizza gas attivi come anidride carbonica (CO2) pura o miscele argon-CO2. Il gas attivo partecipa alla reazione chimica influenzando la composizione del bagno fuso. Questo processo è standard per acciaio al carbonio e acciai basso-legati dove l’ossidazione controllata migliora penetrazione e produttività.
La scelta tra MIG e MAG dipende principalmente dal materiale base. Per acciaio al carbonio si usa MAG con CO2 o miscele. Per alluminio e inox si usa MIG con argon. Alcuni materiali permettono entrambi i processi con risultati leggermente diversi in termini di penetrazione, aspetto del cordone e caratteristiche meccaniche.
L’anidride carbonica pura è il gas più economico per saldare acciaio al carbonio. Offre penetrazione profonda ma genera spruzzi abbondanti. Il cordone risulta leggermente ossidato. Viene utilizzata principalmente per saldature in posizione piana dove l’estetica non è prioritaria e la produttività è fondamentale.
Le miscele argon-CO2 (tipicamente 80% argon, 20% CO2) rappresentano il compromesso ottimale. Riducono drasticamente gli spruzzi rispetto alla CO2 pura mantenendo buona penetrazione. Il cordone è più pulito e regolare. Sono lo standard per saldature di qualità su acciaio al carbonio e per lavori in tutte le posizioni.
L’argon puro o con piccole aggiunte di ossigeno (1-2%) viene utilizzato per acciaio inox. L’argon con elio si usa per alluminio aumentando l’energia dell’arco. La portata del gas (8-15 litri/minuto) deve essere sufficiente a proteggere il bagno ma non eccessiva per evitare turbolenze.
I parametri principali sono corrente di saldatura, tensione d’arco e velocità di avanzamento filo. Parametri troppo bassi causano mancanza di fusione, troppo alti generano eccessiva penetrazione o fori passanti. La polarità è sempre corrente continua con polo positivo sul filo (DC+). I saldatori certificati sanno regolare i parametri secondo materiale e spessore.
La produttività elevata è il principale vantaggio. Il filo continuo elimina le fermate per sostituire elettrodi. La velocità di deposito è 2-4 volte superiore alla saldatura ad elettrodo rivestito. Su produzioni di serie i tempi di saldatura si riducono drasticamente abbattendo i costi.
La versatilità sul range di spessori è notevole. Si possono saldare lamiere da 0.8mm fino a 20mm e oltre con opportune preparazioni dei lembi. La possibilità di lavorare in tutte le posizioni (con i corretti parametri) la rende adatta a carpenteria complessa e montaggio in opera.
Le applicazioni principali sono nella carpenteria metallica, nell’automotive e nella produzione di macchinari. Telai, strutture portanti, serbatoi e tubazioni vengono saldati prevalentemente con questo processo. La combinazione di produttività e qualità lo rende insostituibile nelle produzioni industriali.
La facilità di automazione è un altro punto di forza. Il processo si presta bene alla robotizzazione per produzioni ripetitive. Le saldatrici moderne offrono controllo preciso dei parametri con programmi memorizzabili. Questo garantisce ripetibilità e qualità costante su tutta la produzione.
La saldatura TIG offre massima precisione e pulizia del cordone. È il processo ideale per acciaio inox quando l’estetica è fondamentale, per alluminio su spessori sottili e per tutti i casi dove la qualità visiva della saldatura è prioritaria. I cordoni TIG sono perfetti, senza spruzzi, con passate regolari.
La saldatura MIG/MAG vince in produttività. La velocità di saldatura è doppia o tripla rispetto alla TIG. Per carpenteria dove l’estetica non è critica, per spessori medi ed elevati, per produzioni di serie dove i tempi contano, la MIG/MAG è la scelta naturale. Il costo orario di saldatura si riduce significativamente.
Alcune applicazioni richiedono combinazioni. Le prime passate di radice su tubazioni possono essere TIG per garantire penetrazione completa, le passate di riempimento e finitura in MIG/MAG per produttività. Su acciaio inox strutturale la saldatura può essere MAG con filo animato risparmiando rispetto alla TIG.
I robot di saldatura portano la MIG/MAG a livelli di produttività e ripetibilità impossibili manualmente. Il robot esegue traiettorie programmate con precisione millimetrica, mantiene parametri costanti e non risente di fatica. Su produzioni di serie i vantaggi economici sono enormi.
La programmazione richiede competenze specifiche. Si definiscono traiettorie, velocità, angoli di torcia e sequenze di punti. I sensori permettono di compensare variazioni dimensionali dei pezzi. Le celle robotizzate moderne integrano posizionatori che ruotano il componente ottimizzando l’accessibilità delle giunzioni.
La robotizzazione è vantaggiosa quando i volumi giustificano l’investimento nella programmazione. Produzioni sopra le 100-200 unità rendono conveniente l’automazione. Per prototipi e piccole serie la saldatura manuale rimane più flessibile ed economica. Un fornitore con entrambe le soluzioni offre la massima versatilità.
Officina LC dispone di 5 postazioni di saldatura MIG/MAG manuali e 2 robot per garantire flessibilità produttiva. Saldiamo acciaio al carbonio, acciaio inox e alluminio con procedure qualificate. I nostri saldatori sono certificati secondo UNI EN ISO 9606 e operano secondo WPS (Welding Procedure Specification) documentate.
Realizziamo sia prototipi che produzioni di serie. La saldatura manuale gestisce componenti complessi e piccoli lotti. I robot garantiscono ripetibilità su produzioni medio-grandi. Integriamo la saldatura con taglio laser e piegatura offrendo ciclo completo dalla lamiera grezza al manufatto finito.
Contattaci per valutare il tuo progetto: forniamo assistenza tecnica sulla scelta del processo di saldatura più adatto. Preventivo dettagliato con tempi di produzione precisi. Certificazioni e documentazione tecnica completa per ogni fornitura.
La carpenteria metallica leggera rappresenta un settore vasto della lavorazione metalli. Comprende la realizzazione di componenti, strutture ausiliarie, contenitori, supporti e manufatti vari partendo da lamiere di spessore medio-basso. A differenza della carpenteria pesante (travi, colonne, strutture portanti), lavora principalmente su spessori fino a 10-12mm.
Per molte aziende esternalizzare queste lavorazioni è una scelta strategica. Permette di concentrare le risorse sul core business evitando investimenti in macchinari, personale specializzato e gestione di un reparto produttivo. Un partner affidabile offre ciclo completo dalla lamiera grezza al componente finito.
Il termine carpenteria leggera identifica lavorazioni su lamiere di spessore generalmente compreso tra 0.5mm e 12mm. I materiali più comuni sono acciaio al carbonio, acciaio inox e alluminio. Le tecnologie principali sono taglio laser, punzonatura, piegatura e saldatura. Il risultato sono componenti di peso contenuto ma con rigidità strutturale adeguata all’applicazione.
La distinzione con la carpenteria pesante non è rigida ma convenzionale. La carpenteria pesante lavora su profilati laminati, travi HE/IPE, tubolare di grande sezione e lamiere molto spesse. Richiede attrezzature diverse: ossitaglio o plasma per il taglio, saldatura ad arco sommerso, gru di sollevamento. La carpenteria leggera utilizza tecnologie più precise e versatili.
I prodotti della carpenteria leggera spaziano da semplici staffe e supporti a strutture complesse. Armadi e quadri elettrici, carter e protezioni per macchinari, scaffalature e contenitori, elementi architettonici, componenti per arredamento. La flessibilità delle tecnologie permette di realizzare sia prototipi singoli che produzioni di serie.
Il settore dei macchinari industriali è grande utilizzatore di carpenteria leggera. Carter di protezione, pannelli di chiusura, supporti per componenti meccanici, basamenti per quadri elettrici. Ogni macchina industriale incorpora decine di componenti in lamiera che proteggono, sostengono e completano la struttura principale.
L’arredamento professionale richiede carpenteria per banconi, scaffalature, mobili tecnici, carrelli e attrezzature. Il settore retail utilizza espositori, gondole, strutture per punti vendita. L’acciaio inox è predominante per requisiti igienici e estetici. Le finiture possono essere lucidate, satinate o verniciate secondo le esigenze.
Il settore elettrico ed elettronico necessita di armadi, quadri, box e contenitori per apparecchiature. La precisione dimensionale è fondamentale per garantire assemblaggi corretti e chiusure ermetiche. Le forature e le asole devono rispettare tolleranze strette per l’installazione di componenti standardizzati.
L’edilizia utilizza carpenteria leggera per elementi architettonici, rivestimenti, parapetti, cancelli e recinzioni. Le strutture ausiliarie per impianti (supporti climatizzazione, passerelle cavi, staffaggi) sono realizzate prevalentemente in carpenteria leggera. La resistenza alla corrosione determina la scelta tra acciaio zincato, inox o alluminio.
L’investimento necessario per dotarsi internamente delle tecnologie è considerevole. Un impianto di taglio laser, presse piegatrici, postazioni di saldatura e attrezzature complementari richiedono investimenti che superano facilmente il milione di euro. A questo si aggiungono i costi di installazione, formazione personale e manutenzione ordinaria.
La flessibilità produttiva è un vantaggio significativo. Le esigenze di carpenteria variano nel tempo: alcuni periodi richiedono volumi elevati, altri sono più tranquilli. Con l’outsourcing si pagano solo le lavorazioni effettive senza mantenere personale e attrezzature sottoutilizzate. La scalabilità è immediata sia in aumento che in riduzione.
L’accesso a competenze specializzate è garantito. Un fornitore dedicato investe continuamente in aggiornamento tecnologico e formazione operatori. Dispone di esperienza su materiali diversi, geometrie complesse e problematiche produttive. Questo know-how sarebbe difficile da sviluppare e mantenere internamente per chi non ha la carpenteria come core business.
La riduzione dei tempi di sviluppo prodotto è possibile grazie al supporto tecnico del fornitore. Verificare la fattibilità di un componente, ottimizzare le geometrie per la produzione, selezionare i materiali più adatti. Un partner esperto accelera il passaggio da concept a prodotto finito evitando errori costosi.
Il taglio laser è la prima fase del processo. Dalla lamiera grezza si ottengono gli sviluppi piani dei componenti. Il taglio laser garantisce precisione elevata (±0.1mm) e bordi puliti che riducono o eliminano sbavature successive. I file DXF del cliente vengono ottimizzati per massimizzare il rendimento materiale.
La piegatura trasforma gli sviluppi piani in forme tridimensionali. Le presse piegatrici CNC garantiscono ripetibilità e precisione degli angoli. La sequenza di piega è studiata per evitare interferenze e garantire tolleranze corrette. Per geometrie complesse con pieghe multiple la programmazione è fondamentale.
La saldatura unisce i componenti creando la struttura finale. La saldatura TIG garantisce giunzioni pulite su acciaio inox. La MIG/MAG offre produttività elevata su acciaio al carbonio. La saldatura robotizzata assicura ripetibilità su produzioni di serie. I saldatori certificati secondo UNI EN ISO 9606 garantiscono qualità costante.
Le lavorazioni complementari completano il ciclo: sbavatura, forature, filettature, saldatura di inserti. I trattamenti superficiali (zincatura, verniciatura, anodizzazione) possono essere gestiti attraverso subfornitori qualificati. Il cliente riceve componenti completamente finiti pronti per l’assemblaggio o l’installazione.
Le certificazioni sono il primo criterio di valutazione. La certificazione ISO 9001 attesta un sistema qualità strutturato. Per applicazioni strutturali la EN 1090-2 è indispensabile. Le certificazioni di settore specifico (automotive, medicale, alimentare) possono essere richieste secondo l’applicazione.
Il parco macchine deve essere completo e aggiornato. Verificare capacità di taglio, tonnellaggio presse disponibili, postazioni di saldatura. Un fornitore con tecnologie multiple può gestire l’intero ciclo internamente garantendo tempi e qualità. La redondanza delle macchine assicura continuità anche in caso di guasti.
La capacità di gestire volumi variabili è importante. Un buon partner deve poter gestire sia prototipi singoli che produzioni di serie senza imporre lotti minimi eccessivi. La flessibilità sui tempi di consegna permette di far fronte a urgenze senza perdere qualità. I preventivi dettagliati con costi scomposti aiutano a valutare la competitività.
Officina LC offre servizio completo di carpenteria leggera con ciclo integrato taglio-piega-salda. Disponiamo di taglio laser Trumpf fino a 4000x2000mm, presse piegatrici fino a 230 tonnellate, 5 postazioni di saldatura manuali e 2 robot. Lavoriamo acciaio al carbonio, acciaio inox e alluminio.
Siamo certificati ISO 9001 e EN 1090-2 per strutture metalliche. Forniamo assistenza tecnica dalla fase di progetto: verifichiamo fattibilità, suggeriamo ottimizzazioni, valutiamo materiali alternativi. Realizziamo prototipi per validazione prima delle produzioni di serie. Gestiamo sia componenti singoli che forniture ripetitive.
Richiedi un preventivo personalizzato: inviaci disegni tecnici o specifiche del componente. Il nostro team tecnico ti fornirà valutazione di fattibilità, tempi di produzione e costi dettagliati.
La normativa EN 1090-2 è lo standard europeo che regola la fabbricazione di strutture in acciaio e alluminio. Dal 2014 la marcatura CE secondo questa norma è obbligatoria per tutte le strutture metalliche portanti immesse sul mercato europeo. La certificazione garantisce che il produttore operi secondo processi controllati e documentati.
Per un committente verificare che il fornitore sia certificato EN 1090-2 significa avere garanzie concrete sulla qualità del prodotto finale. Non si tratta solo di un documento formale, ma di un sistema che impone controlli rigorosi su materiali, saldature, assemblaggio e documentazione. Comprendere cosa copre questa certificazione permette di valutare correttamente i fornitori.
La norma copre l’intero processo produttivo delle strutture metalliche. Dalla ricezione dei materiali all’imballaggio finale, ogni fase deve seguire procedure documentate. Il produttore certificato deve dimostrare di controllare sistematicamente qualità e conformità dei componenti realizzati.
I materiali devono essere tracciabili. Ogni lotto di lamiera o profilato deve avere certificati 3.1 secondo EN 10204 che attestano composizione chimica e proprietà meccaniche. Il fornitore certificato deve verificare che i materiali ricevuti corrispondano alle specifiche di progetto e conservare tutta la documentazione.
Le saldature sono sottoposte a controlli particolarmente severi. I saldatori devono essere certificati secondo UNI EN ISO 9606. Le procedure di saldatura (WPS) devono essere qualificate attraverso prove meccaniche. I controlli non distruttivi (visivi, liquidi penetranti, ultrasuoni) sono obbligatori secondo la classe di esecuzione.
Le tolleranze dimensionali e geometriche devono rispettare quanto specificato dalla EN 1090-2. Gli strumenti di misura devono essere calibrati periodicamente. Ogni controllo deve essere documentato e archiviato per garantire tracciabilità completa.
La ISO 9001 è una certificazione di sistema di gestione qualità generica, applicabile a qualsiasi settore. Definisce come l’azienda organizza i processi, gestisce le non conformità e migliora continuamente. È importante ma non specifica nel dettaglio come produrre strutture metalliche.
La EN 1090-2 è specifica per le strutture metalliche. Oltre a richiedere un sistema qualità (che può essere basato su ISO 9001), impone requisiti tecnici precisi: qualifica saldatori, controlli non distruttivi obbligatori, prove meccaniche su saldature, specifiche sui materiali. È molto più prescrittiva della ISO 9001.
Un’azienda può essere certificata ISO 9001 senza essere certificata EN 1090-2. In questo caso può produrre molti manufatti metallici ma non strutture portanti con marcatura CE. Per chi commissiona strutture metalliche la EN 1090-2 è il requisito minimo indispensabile, la ISO 9001 da sola non è sufficiente.
I controlli visivi sulle saldature sono obbligatori al 100%. Un operatore qualificato deve verificare ogni cordone saldato secondo criteri definiti. Difetti come cricche, mancanze di fusione o inclusioni di scoria comportano il rifiuto del pezzo o interventi correttivi documentati.
I controlli non distruttivi (ultrasuoni, liquidi penetranti, particelle magnetiche) sono richiesti in percentuale variabile secondo la classe di esecuzione. Per strutture critiche (EXC3 o EXC4) le percentuali di controllo arrivano al 100%. Questi controlli devono essere eseguiti da personale certificato secondo ISO 9712.
La tracciabilità è completa. Ogni componente deve poter essere ricondotto ai materiali utilizzati, alle procedure di saldatura applicate, agli operatori coinvolti e ai controlli effettuati. La documentazione deve essere conservata per almeno 10 anni. Questa tracciabilità permette di risalire a eventuali problemi e dimostrare la conformità.
La certificazione è obbligatoria per tutte le strutture portanti in acciaio o alluminio. Questo include: telai di edifici, coperture, scale, passerelle, soppalchi, carpenteria strutturale, parapetti con funzione anticaduta. Anche componenti apparentemente semplici come scale e ringhiere strutturali richiedono la marcatura CE.
Non sono soggetti alla norma i componenti non strutturali: arredi, complementi decorativi, attrezzature senza funzione portante, componenti di macchine. La distinzione non sempre è immediata: un parapetto decorativo non richiede la certificazione, uno con funzione anticaduta sì.
Il committente ha la responsabilità di verificare che il fornitore sia certificato. In caso di controlli da parte delle autorità competenti, un’opera realizzata con componenti privi di marcatura CE può essere soggetta a sanzioni e obbligo di demolizione. Il risparmio iniziale scegliendo fornitori non certificati si trasforma in rischi enormi.
La garanzia di conformità è il primo vantaggio. La certificazione assicura che la struttura rispetta tutti i requisiti normativi. In caso di contenziosi o verifiche la documentazione completa protegge committente e progettista. Le assicurazioni professionali richiedono sempre fornitori certificati.
La tracciabilità completa permette di dimostrare la qualità dei materiali utilizzati. I certificati 3.1 accompagnano ogni fornitura e permettono al direttore lavori di verificare la conformità al progetto. Questa documentazione è essenziale per il collaudo statico dell’opera.
La riduzione dei rischi è sostanziale. Un fornitore certificato ha processi controllati che minimizzano errori e non conformità. I controlli sistematici intercettano problemi prima della consegna. In caso di difetti la tracciabilità permette interventi rapidi e mirati.
La continuità nel tempo è garantita. La certificazione richiede audit periodici da parte di enti terzi. Il fornitore deve mantenere standard elevati costantemente, non solo al momento della certificazione iniziale. Questo offre garanzie anche per forniture ripetute nel tempo.
Officina LC è certificata EN 1090-2 per la fabbricazione di strutture metalliche in acciaio e alluminio. Operiamo secondo procedure qualificate con controlli sistematici su tutte le fasi produttive. I nostri saldatori sono certificati secondo UNI EN ISO 9606 e utilizziamo procedure di saldatura qualificate.
Forniamo tutta la documentazione tecnica richiesta: certificati materiali 3.1, rapporti di controllo non distruttivi, dichiarazione di conformità CE. La tracciabilità completa permette al direttore lavori di verificare ogni aspetto della fornitura. Archiviamo la documentazione per 10 anni garantendo disponibilità futura.
Realizziamo carpenteria metallica per edilizia, industria e opere pubbliche. Dal taglio laser alla saldatura, dalla piegatura al montaggio finale. Contattaci per discutere il tuo progetto: ti forniamo tutta l’assistenza tecnica e documentale necessaria.
Officina Meccanica L.C. srl via po 8/10, 30030 Mellaredo di Pianiga (VE) Tel. 041.468408 - info@officinalc.it