

L’acciaio inossidabile è uno dei materiali più richiesti nel taglio laser industriale. La sua resistenza alla corrosione e le proprietà igieniche lo rendono insostituibile in settori come alimentare, chimico, farmaceutico e medicale. Il taglio laser garantisce precisione elevata mantenendo le caratteristiche anticorrosive del materiale.
La qualità del taglio dipende da numerosi fattori: tipo di lega, spessore, gas di assistenza e parametri laser. Una corretta impostazione previene difetti come ossidazione del bordo, bave eccessive o deformazioni termiche. Per un responsabile acquisti è fondamentale conoscere questi aspetti per valutare la qualità del fornitore.
L’acciaio AISI 304 (18% cromo, 8% nichel) è la lega più diffusa. Offre eccellente resistenza alla corrosione in ambienti moderatamente aggressivi. È il materiale di riferimento per applicazioni nell’industria alimentare, arredamento contract, componenti architettonici e attrezzature per ristorazione. Il taglio laser sull’AISI 304 produce bordi puliti con rugosità superficiale ridotta.
L’acciaio AISI 316 aggiunge molibdeno (2-3%) alla composizione. Questa lega offre resistenza superiore alla corrosione, particolarmente in ambienti marini o chimici aggressivi. È obbligatoria in applicazioni farmaceutiche, chimiche e offshore. Il costo superiore rispetto al 304 è giustificato solo quando necessario.
Esistono varianti come l’AISI 430 (ferritico, senza nichel) utilizzato per applicazioni meno esigenti. Le leghe austeniti-che stabilizzate (321, 347) trovano impiego in applicazioni ad alta temperatura. La scelta della lega influenza i parametri di taglio e il costo finale del componente.
Il gas di assistenza è fondamentale per la qualità del taglio sull’inox. L’azoto ad alta purezza (99.99%) è lo standard per applicazioni di qualità. L’azoto previene completamente l’ossidazione del bordo tagliato, garantendo superfici lucide e pulite. La pressione tipica è 10-20 bar, aumentando con lo spessore.
L’ossigeno può essere utilizzato per spessori elevati dove la velocità di taglio è prioritaria rispetto alla finitura. Produce un bordo leggermente ossidato che richiede lavorazioni successive. L’aria compressa è un’alternativa economica per applicazioni non critiche, ma la qualità del bordo è inferiore.
Le macchine laser a fibra Trumpf di ultima generazione ottimizzano automaticamente i parametri. La potenza laser varia da 2kW per spessori sottili fino a 6-8kW per lamiere da 15-20mm. La velocità di taglio su inox da 2mm può superare i 8 m/min con laser da 4kW.
Gli spessori sottili (0.5-3mm) offrono la massima qualità di taglio. Il bordo è praticamente privo di bave e non richiede lavorazioni successive. Le tolleranze sono nell’ordine di ±0.1mm. Questi spessori sono ideali per componentistica, pannelli decorativi e attrezzature per il settore alimentare.
Gli spessori medi (3-10mm) rappresentano il range più comune. La qualità del bordo rimane elevata con azoto come gas di assistenza. Eventuali bave sono minime e facilmente rimovibili. Le tolleranze si attestano su ±0.15mm. Queste lamiere trovano impiego in carpenteria, serbatoi e strutture portanti.
Gli spessori elevati (10-20mm) richiedono potenze laser superiori e velocità di taglio ridotte. La rugosità del bordo aumenta e può essere necessaria una sbavatura. Per applicazioni strutturali questi componenti vengono poi saldati con processo TIG per mantenere le caratteristiche anticorrosive.
Il settore alimentare richiede superfici facilmente lavabili e igienizzabili. L’AISI 304 è lo standard per piani di lavoro, vasche, tramogge e attrezzature di processo. Il taglio laser con azoto garantisce bordi puliti senza contaminazioni. Le normative HACCP richiedono materiali certificati e tracciabilità completa.
L’industria chimica e farmaceutica utilizza prevalentemente AISI 316 per la superiore resistenza alla corrosione. Serbatoi, tubazioni, reattori e componentistica devono resistere a sostanze aggressive. Il taglio laser permette di ottenere componenti con tolleranze precise essenziali per tenute e guarnizioni.
Il settore medicale richiede i massimi standard qualitativi. Strumentazione chirurgica, carrelli ospedalieri, armadi per farmaci e attrezzature sanitarie devono garantire massima igiene. Le superfici lucidate e i bordi privi di bave prevengono accumuli batterici. La certificazione dei materiali è obbligatoria.
L’architettura contemporanea fa largo uso di inox per elementi decorativi e strutturali. Parapetti, rivestimenti, corrimano e complementi d’arredo sfruttano l’aspetto estetico dell’acciaio inox lucidato o satinato. Il taglio laser permette di realizzare forme complesse e dettagli raffinati.
Officina LC lavora acciaio inox AISI 304 e 316 con tecnologia laser a fibra Trumpf. Utilizziamo esclusivamente azoto ad alta purezza per garantire bordi privi di ossidazione. Gli spessori lavorabili vanno da 0.5mm fino a 20mm su formati fino a 4000x2000mm.
Siamo certificati ISO 9001 e forniamo tutta la documentazione tecnica necessaria per settori regolamentati. I certificati materiali 3.1 secondo EN 10204 sono disponibili per ogni fornitura. Garantiamo tracciabilità completa del processo produttivo.
Il nostro team supporta progettisti e responsabili acquisti nell’ottimizzazione dei componenti. Scrivici per discutere il tuo progetto: valutiamo insieme la soluzione più efficiente in termini di qualità, tempi e costi.
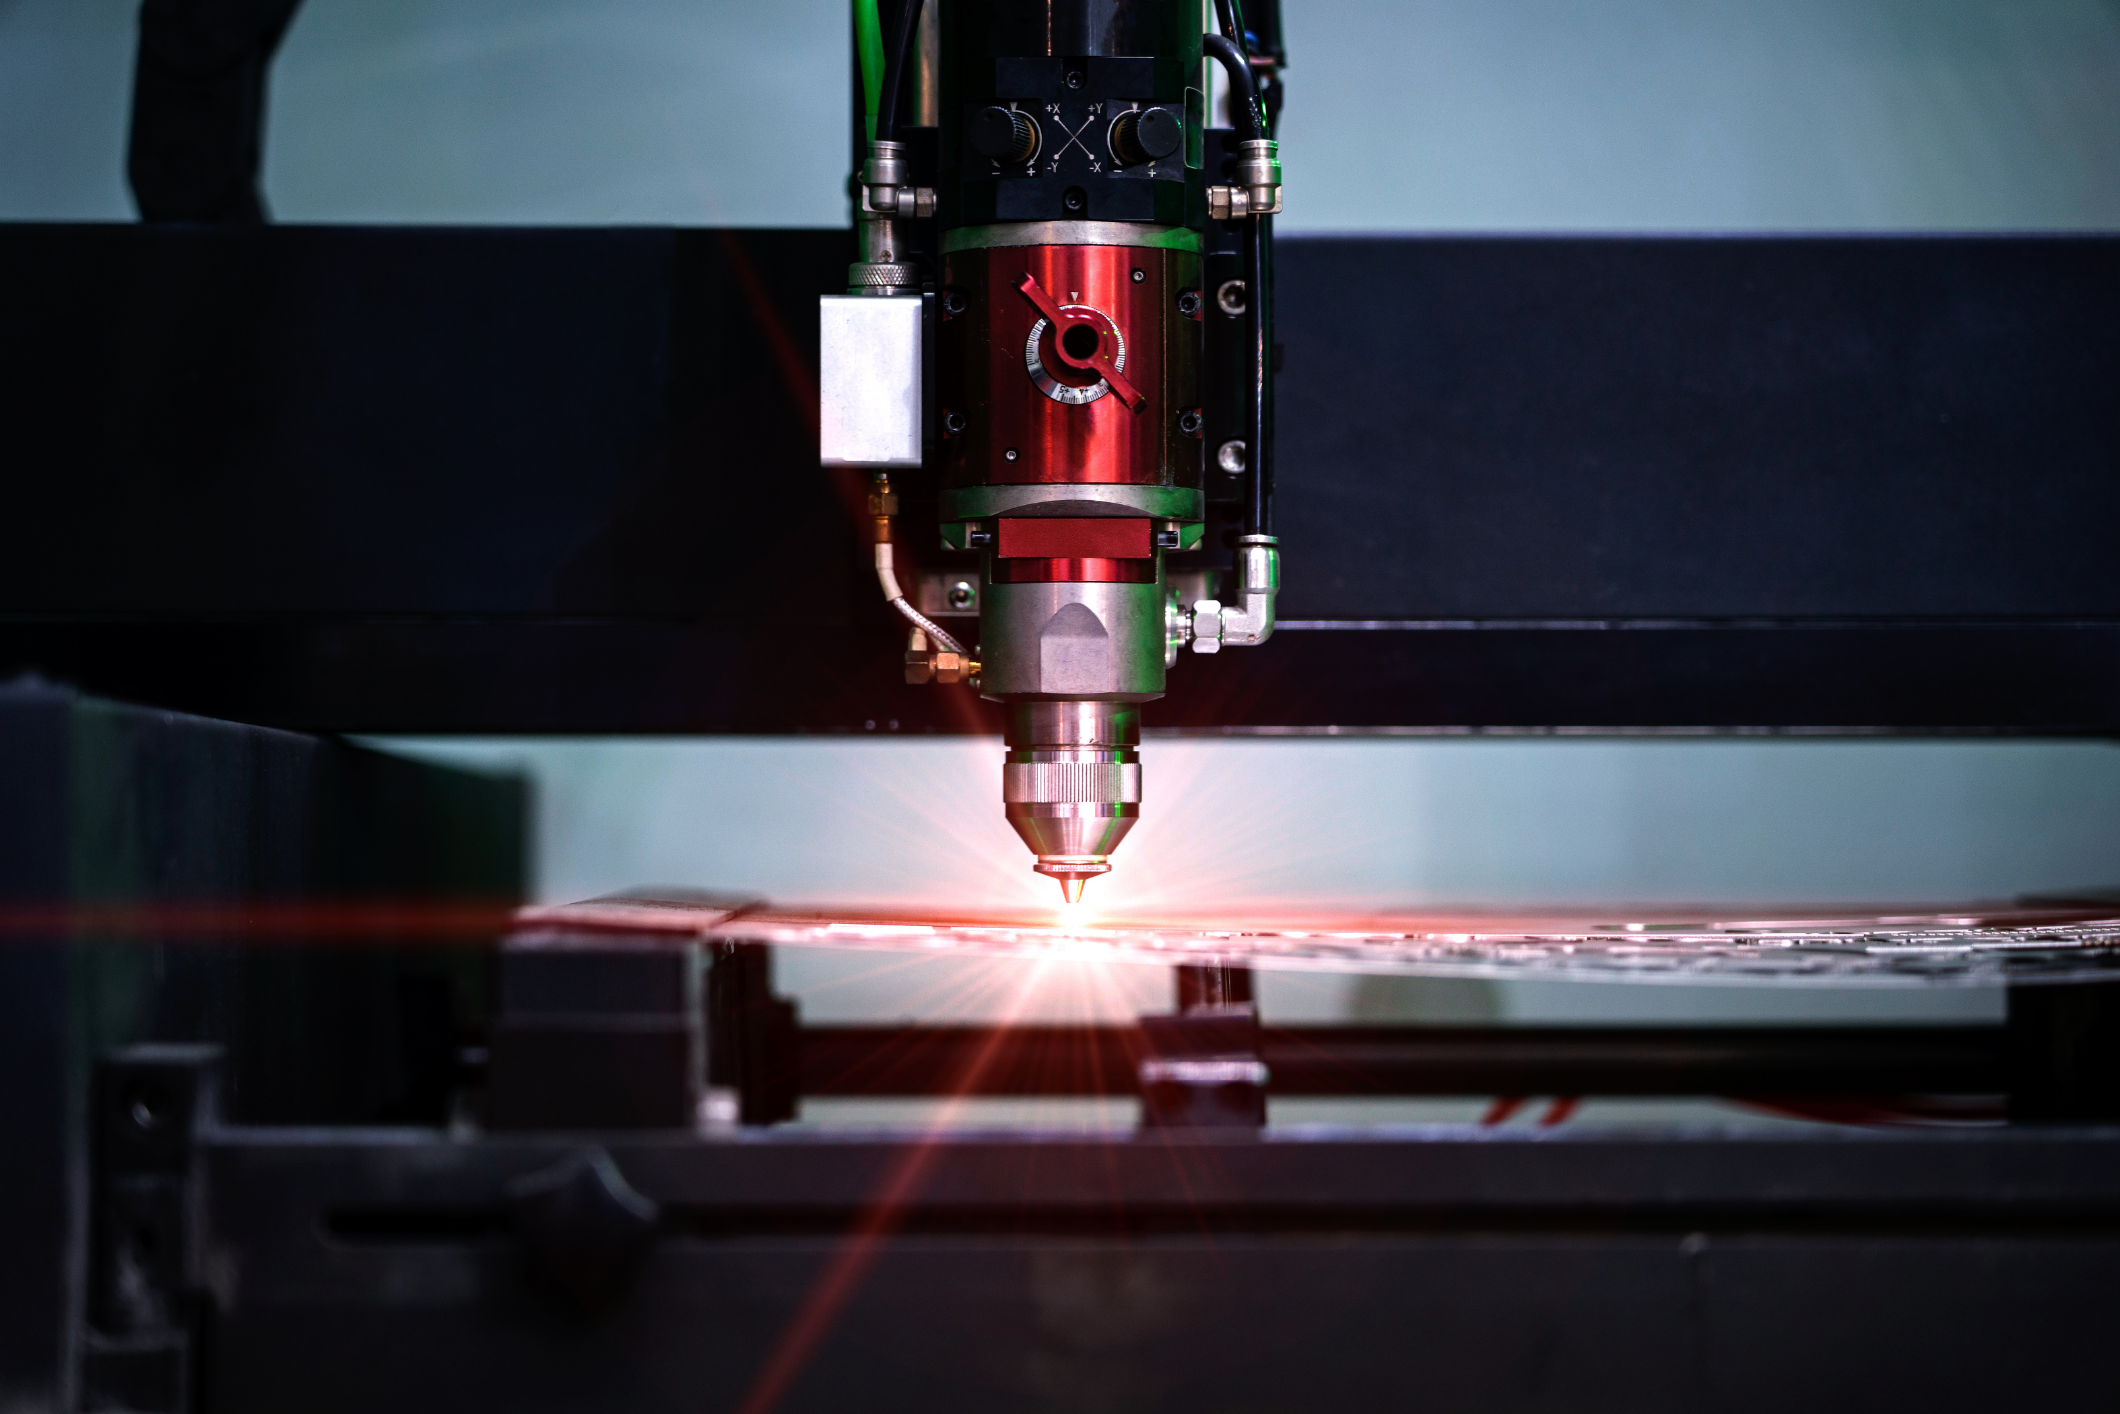
Il taglio laser su alluminio presenta sfide tecniche specifiche rispetto all’acciaio. La conducibilità termica elevata e l’alta riflettività dell’alluminio richiedono parametri di processo ottimizzati e tecnologia laser adeguata. Il laser a fibra ha rivoluzionato questo settore, rendendo il taglio dell’alluminio più efficiente e preciso.
Per progettisti e responsabili acquisti è fondamentale conoscere le caratteristiche tecniche del processo: quali leghe sono lavorabili, quali spessori si possono tagliare e quali tolleranze aspettarsi. Queste informazioni permettono di progettare componenti ottimizzati per la produzione.
Le leghe della serie 5000 (alluminio-magnesio) sono tra le più comuni nel taglio laser. La lega 5754 offre eccellente resistenza alla corrosione e buona lavorabilità. È particolarmente apprezzata nel settore nautico e nelle applicazioni marine dove la resistenza all’acqua salata è fondamentale.
Le leghe serie 6000 (alluminio-magnesio-silicio) sono altrettanto diffuse. La lega 6082 è la più utilizzata in carpenteria e strutture. Questa lega offre buon compromesso tra resistenza meccanica e lavorabilità al laser. Il trattamento termico T6 garantisce caratteristiche meccaniche elevate.
La serie 1000 (alluminio puro) è facilmente lavorabile ma offre caratteristiche meccaniche limitate. Trova impiego dove la conducibilità elettrica e termica sono prioritarie rispetto alla resistenza meccanica. Le leghe ad alta resistenza della serie 7000 sono tagliabili ma richiedono particolare attenzione ai parametri di processo.
Il laser a fibra rappresenta oggi lo standard tecnologico per il taglio laser dell’alluminio. La lunghezza d’onda di 1.06 μm viene assorbita meglio dall’alluminio rispetto al laser CO2, riducendo i problemi di riflettività. Questo permette tagli più veloci e consumi energetici inferiori.
Il gas di assistenza gioca un ruolo fondamentale. Per l’alluminio si utilizza principalmente azoto ad alta pressione (10-20 bar). L’azoto previene l’ossidazione del bordo tagliato e garantisce finiture pulite. Per spessori sottili può essere utilizzato anche ossigeno, ma con rischio di ossidazione superficiale.
La velocità di taglio dipende dallo spessore. Su lamiere da 1-2mm si raggiungono velocità superiori a 10 m/min. All’aumentare dello spessore la velocità diminuisce progressivamente. Le macchine Trumpf di ultima generazione ottimizzano automaticamente i parametri in base a spessore e lega.
Gli spessori lavorabili con laser a fibra spaziano da 0.5mm fino a 15-20mm. Gli spessori sottili (0.5-3mm) offrono la massima velocità e precisione. Il taglio è pulito con bordo praticamente privo di bave. Queste lamiere trovano largo impiego nell’arredamento design e nella componentistica elettronica.
Gli spessori medi (3-8mm) rappresentano il range più comune nelle applicazioni industriali. La qualità del taglio rimane elevata con tolleranze tipicamente di ±0.1mm. Questi spessori sono ideali per carpenteria, supporti strutturali e componentistica meccanica.
Gli spessori elevati (8-15mm) richiedono potenze laser superiori. La qualità del bordo può richiedere lavorazioni di finitura successive. Le tolleranze si attestano su ±0.15mm. È importante progettare geometrie che facilitino l’evacuazione del materiale fuso, evitando angoli troppo acuti o dettagli troppo piccoli.
Il settore nautico fa largo uso di alluminio tagliato al laser. Le leghe marine resistenti alla corrosione come la 5754 vengono utilizzate per ponti, strutture di coperta e componentistica. Il taglio laser permette di ottenere forme complesse con tolleranze precise, essenziali per l’assemblaggio.
L’industria aerospaziale richiede componenti in alluminio con specifiche stringenti. Il taglio laser garantisce ripetibilità e tracciabilità dei processi. Le leghe ad alta resistenza della serie 7000 vengono lavorate per supporti strutturali, elementi di rinforzo e componentistica interna.
L’arredamento e design sfruttano le possibilità estetiche dell’alluminio. Pannelli decorativi, separé, elementi architettonici e complementi d’arredo beneficiano della precisione del taglio laser. Le finiture anodizzate o verniciate valorizzano ulteriormente il materiale.
La carpenteria leggera in alluminio è sempre più diffusa. Strutture portanti, telai per macchinari e supporti tecnici sfruttano il vantaggio del peso ridotto senza compromettere la resistenza meccanica. La combinazione con saldatura TIG permette di realizzare strutture complete.
Officina LC lavora alluminio con tecnologia laser a fibra Trumpf di ultima generazione. Gestiamo tutte le principali leghe (5754, 6082, 1050) su spessori da 0.5mm fino a 15mm. Il nostro parco macchine permette formati fino a 4000x2000mm.
Offriamo servizi integrati: dal taglio laser alla piegatura, dalla saldatura TIG alle finiture superficiali. Il nostro team tecnico supporta i progettisti nell’ottimizzazione dei componenti per la produzione.
Contattaci per una consulenza tecnica: parliamo del tuo progetto in alluminio e valutiamo insieme la soluzione migliore. Inviaci i file DXF per un preventivo dettagliato.
La lavorazione lamiera conto terzi rappresenta una soluzione strategica per molte aziende manifatturiere. Affidarsi a un partner esterno per taglio, piegatura, saldatura e altre lavorazioni permette di ottimizzare i costi e accedere a tecnologie avanzate senza investimenti diretti.
Ma come individuare il fornitore giusto? La scelta del partner influenza direttamente la qualità dei componenti, il rispetto delle scadenze e l’efficienza complessiva della catena produttiva. Questa guida fornisce i criteri essenziali per una valutazione accurata.
L’outsourcing delle lavorazioni è particolarmente vantaggioso quando gli investimenti necessari per dotarsi di un reparto interno supererebbero i benefici. Una pressa piegatrice professionale, un impianto di taglio laser e un reparto saldatura richiedono investimenti che possono superare il milione di euro.
Le aziende con volumi di produzione variabili trovano nell’outsourcing la flessibilità necessaria. Si pagano solo le lavorazioni effettivamente necessarie, senza mantenere personale e attrezzature inattive nei periodi di bassa produzione. Anche aziende con produzioni costanti possono beneficiare dell’accesso a tecnologie specializzate per lavorazioni occasionali.
Il parco macchine è il primo elemento da verificare. Un fornitore completo deve disporre di tecnologie per taglio laser, piegatura, saldatura e lavorazioni meccaniche. La presenza di macchine recenti e performanti garantisce qualità e tempi di produzione competitivi.
La capacità produttiva deve essere adeguata alle esigenze. Un fornitore con più macchine per ogni lavorazione può garantire continuità anche in caso di guasti o manutenzioni. È importante verificare le dimensioni massime lavorabili e gli spessori gestibili per evitare limitazioni progettuali.
L’esperienza nel settore specifico è un valore aggiunto. Un fornitore che lavora abitualmente con il vostro settore industriale comprende meglio le esigenze tecniche e qualitative. Le referenze verificabili permettono di valutare l’affidabilità del partner su commesse simili.
Le certificazioni rappresentano una garanzia oggettiva di qualità. La certificazione ISO 9001 attesta la presenza di un sistema di gestione qualità strutturato con procedure documentate e verifiche periodiche. Questo garantisce processi ripetibili e tracciabili.
Per chi lavora nel settore delle strutture metalliche, la certificazione EN 1090-2 è obbligatoria. Questa norma europea impone controlli rigorosi su saldature, materiali e processi produttivi. Un fornitore certificato può fornire tutta la documentazione tecnica richiesta dalle normative.
Il sistema di controllo qualità deve comprendere strumenti di misura calibrati e procedure di verifica documentate. È importante verificare che il fornitore esegua controlli dimensionali, controlli visivi delle saldature e test sui materiali quando necessario.
Un fornitore che offre servizi integrati può gestire l’intero ciclo di lavorazione. Dal taglio laser alla piegatura, dalla saldatura alle lavorazioni meccaniche di finitura, ricevere componenti completamente finiti semplifica enormemente la gestione logistica.
La capacità di gestire progetti complessi richiede coordinamento interno efficiente. Il fornitore deve essere in grado di pianificare le diverse fasi di lavorazione, rispettare le sequenze corrette e garantire tolleranze precise tra le varie operazioni. Un unico interlocutore per l’intero processo riduce i rischi di errori e incomprensioni.
Alcuni fornitori offrono anche servizi di progettazione e ottimizzazione. Il supporto tecnico in fase di sviluppo prodotto può aiutare a identificare soluzioni più efficienti dal punto di vista produttivo, riducendo costi e tempi di realizzazione.
Un preventivo dettagliato deve specificare chiaramente le lavorazioni incluse, i materiali, le tolleranze e le finiture. Preventivi generici o approssimativi possono nascondere costi aggiuntivi che emergono solo in fase di produzione. È importante richiedere la scomposizione dei costi per singola lavorazione.
I tempi di consegna devono essere realistici e garantiti. Un fornitore serio comunica tempistiche precise e le rispetta con costanza. La disponibilità di un servizio urgente per situazioni critiche può fare la differenza, anche se comporta costi aggiuntivi.
La flessibilità sui lotti minimi è importante. Un buon partner deve poter gestire sia prototipi singoli che produzioni di serie senza imporre quantità minime eccessive. Le condizioni di pagamento devono essere chiare e sostenibili per entrambe le parti.
Officina LC offre un servizio completo di lavorazioni lamiera con tecnologie di ultima generazione. Disponiamo di taglio laser Trumpf, presse piegatrici fino a 230 ton, 5 postazioni di saldatura e 2 robot. Siamo certificati ISO 9001 e EN 1090-2.
Offriamo ciclo completo di lavorazione: dalla ricezione del file DXF alla consegna del componente finito. Il nostro team tecnico è disponibile per supporto progettuale e ottimizzazione dei costi di produzione.
Richiedi subito un preventivo e scopri come possiamo diventare il tuo partner affidabile per tutte le lavorazioni meccaniche conto terzi.
Officina Meccanica L.C. srl via po 8/10, 30030 Mellaredo di Pianiga (VE) Tel. 041.468408 - info@officinalc.it


