

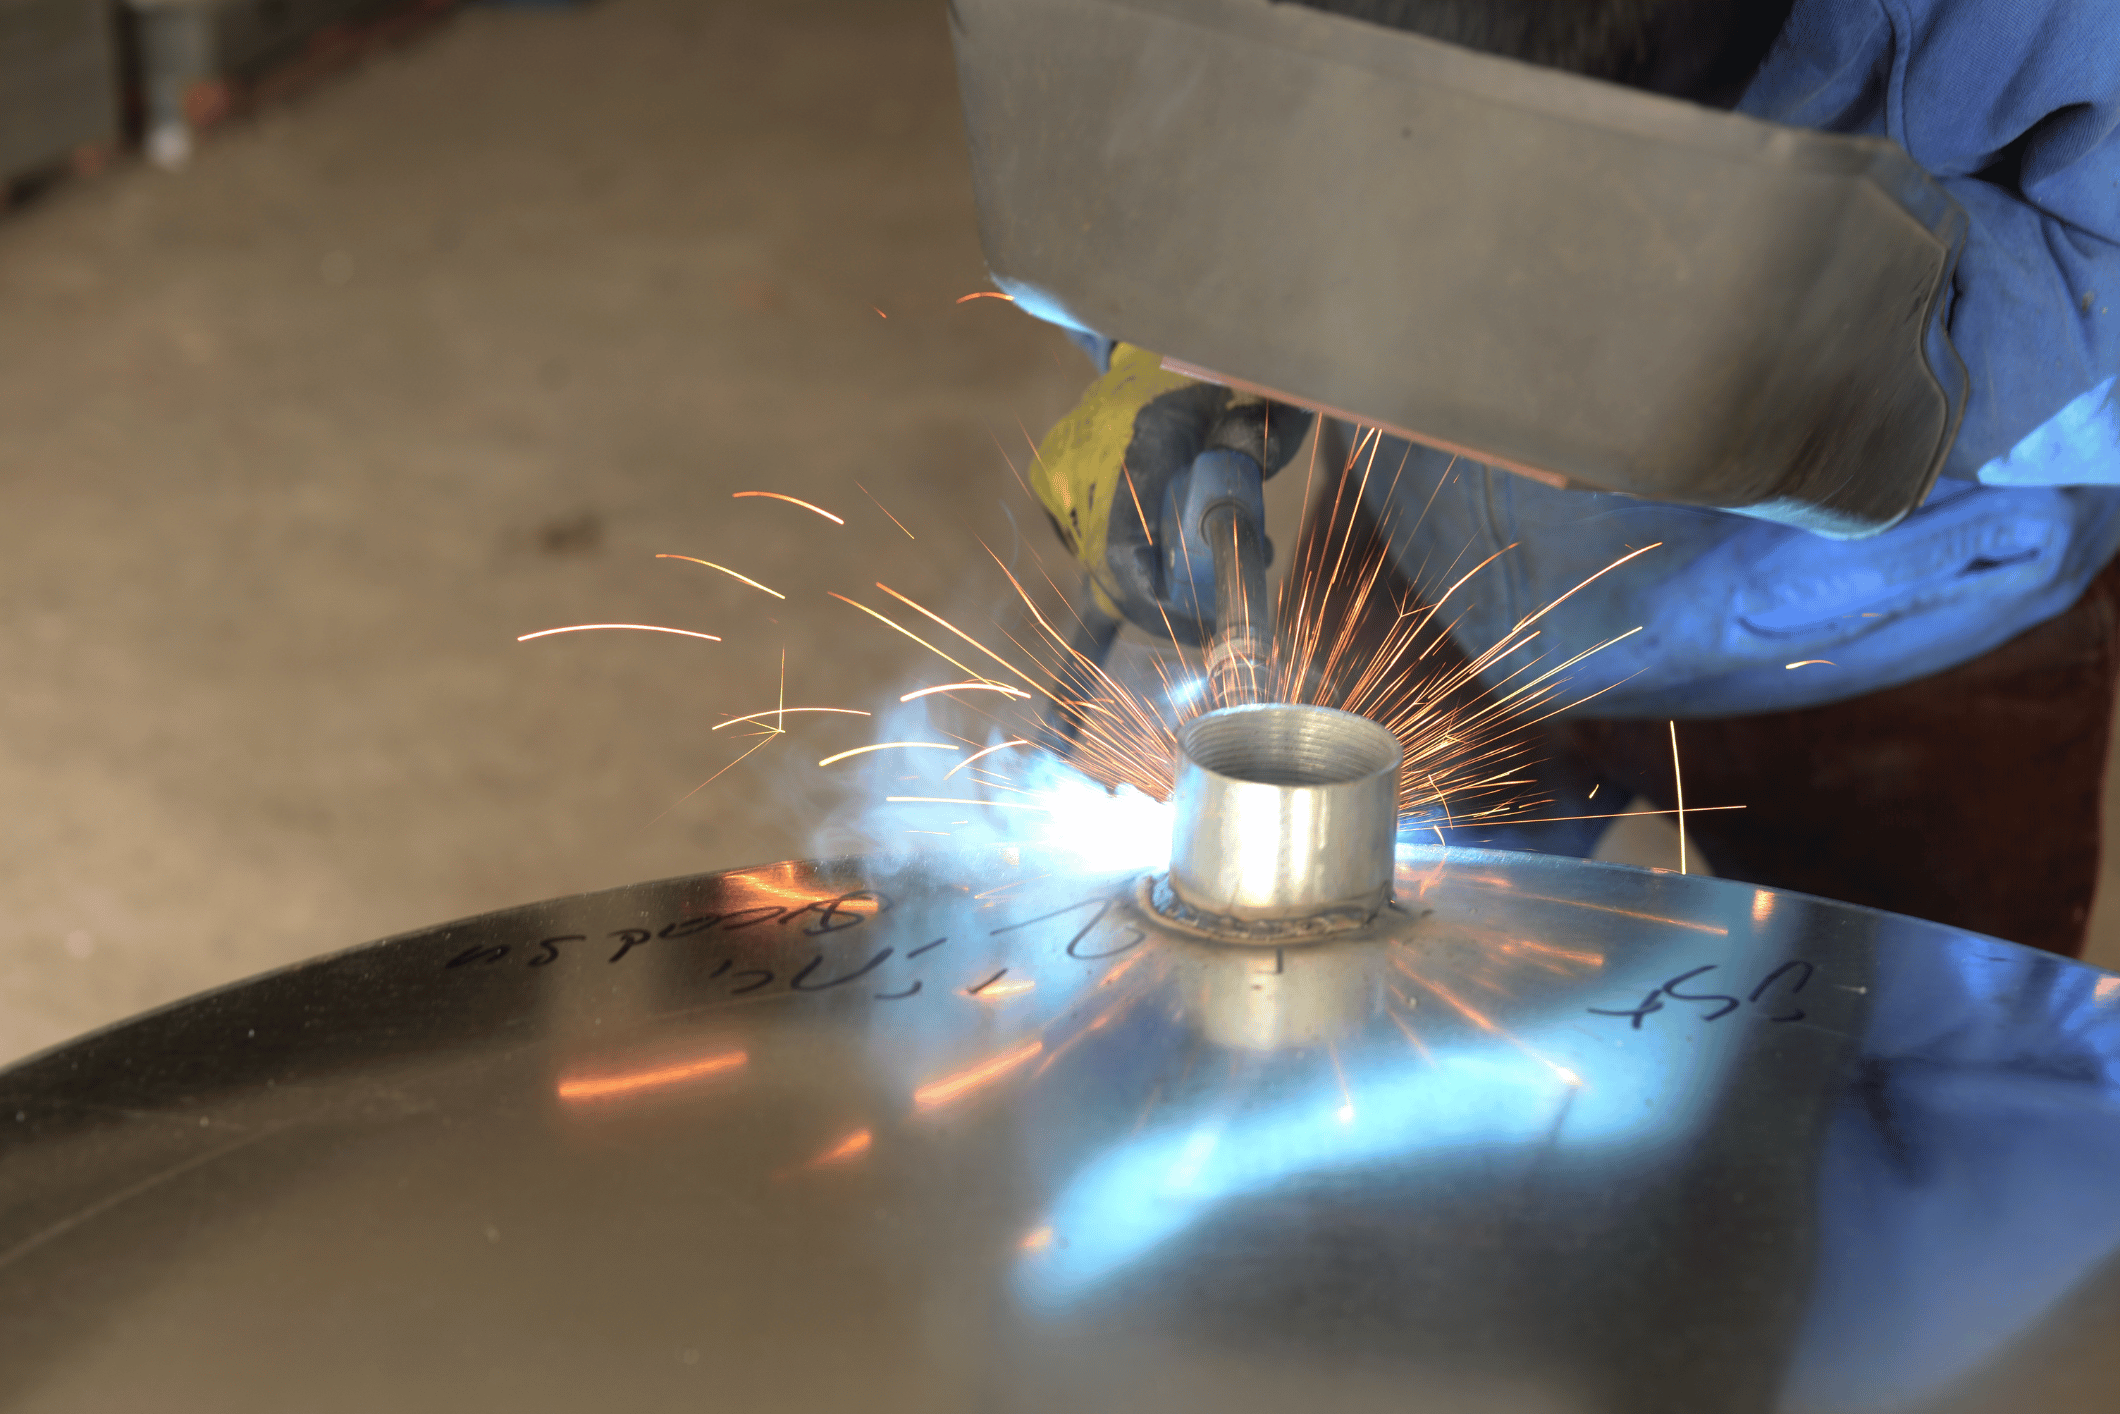
La saldatura MIG/MAG (Metal Inert Gas / Metal Active Gas) è un processo ad arco elettrico con filo-elettrodo continuo. Il filo viene alimentato automaticamente dalla torcia mentre un gas protegge il bagno di fusione dall’atmosfera. Questo processo combina produttività elevata con versatilità su diversi materiali e spessori.
Per un responsabile acquisti comprendere le caratteristiche di questo processo permette di valutare meglio le offerte dei fornitori di servizi di saldatura. La scelta tra MIG, MAG o altri processi influenza qualità, tempi e costi di produzione. Le specifiche tecniche corrette garantiscono giunzioni affidabili e conformi ai requisiti.
La saldatura MIG (Metal Inert Gas) utilizza gas inerti come argon puro o miscele argon-elio. I gas inerti non partecipano alla reazione chimica di saldatura ma proteggono solo il bagno fuso dall’ossidazione. Questo processo è ideale per materiali che non devono ossidarsi: alluminio, acciaio inox, leghe di rame e nichel.
La saldatura MAG (Metal Active Gas) utilizza gas attivi come anidride carbonica (CO2) pura o miscele argon-CO2. Il gas attivo partecipa alla reazione chimica influenzando la composizione del bagno fuso. Questo processo è standard per acciaio al carbonio e acciai basso-legati dove l’ossidazione controllata migliora penetrazione e produttività.
La scelta tra MIG e MAG dipende principalmente dal materiale base. Per acciaio al carbonio si usa MAG con CO2 o miscele. Per alluminio e inox si usa MIG con argon. Alcuni materiali permettono entrambi i processi con risultati leggermente diversi in termini di penetrazione, aspetto del cordone e caratteristiche meccaniche.
L’anidride carbonica pura è il gas più economico per saldare acciaio al carbonio. Offre penetrazione profonda ma genera spruzzi abbondanti. Il cordone risulta leggermente ossidato. Viene utilizzata principalmente per saldature in posizione piana dove l’estetica non è prioritaria e la produttività è fondamentale.
Le miscele argon-CO2 (tipicamente 80% argon, 20% CO2) rappresentano il compromesso ottimale. Riducono drasticamente gli spruzzi rispetto alla CO2 pura mantenendo buona penetrazione. Il cordone è più pulito e regolare. Sono lo standard per saldature di qualità su acciaio al carbonio e per lavori in tutte le posizioni.
L’argon puro o con piccole aggiunte di ossigeno (1-2%) viene utilizzato per acciaio inox. L’argon con elio si usa per alluminio aumentando l’energia dell’arco. La portata del gas (8-15 litri/minuto) deve essere sufficiente a proteggere il bagno ma non eccessiva per evitare turbolenze.
I parametri principali sono corrente di saldatura, tensione d’arco e velocità di avanzamento filo. Parametri troppo bassi causano mancanza di fusione, troppo alti generano eccessiva penetrazione o fori passanti. La polarità è sempre corrente continua con polo positivo sul filo (DC+). I saldatori certificati sanno regolare i parametri secondo materiale e spessore.
La produttività elevata è il principale vantaggio. Il filo continuo elimina le fermate per sostituire elettrodi. La velocità di deposito è 2-4 volte superiore alla saldatura ad elettrodo rivestito. Su produzioni di serie i tempi di saldatura si riducono drasticamente abbattendo i costi.
La versatilità sul range di spessori è notevole. Si possono saldare lamiere da 0.8mm fino a 20mm e oltre con opportune preparazioni dei lembi. La possibilità di lavorare in tutte le posizioni (con i corretti parametri) la rende adatta a carpenteria complessa e montaggio in opera.
Le applicazioni principali sono nella carpenteria metallica, nell’automotive e nella produzione di macchinari. Telai, strutture portanti, serbatoi e tubazioni vengono saldati prevalentemente con questo processo. La combinazione di produttività e qualità lo rende insostituibile nelle produzioni industriali.
La facilità di automazione è un altro punto di forza. Il processo si presta bene alla robotizzazione per produzioni ripetitive. Le saldatrici moderne offrono controllo preciso dei parametri con programmi memorizzabili. Questo garantisce ripetibilità e qualità costante su tutta la produzione.
La saldatura TIG offre massima precisione e pulizia del cordone. È il processo ideale per acciaio inox quando l’estetica è fondamentale, per alluminio su spessori sottili e per tutti i casi dove la qualità visiva della saldatura è prioritaria. I cordoni TIG sono perfetti, senza spruzzi, con passate regolari.
La saldatura MIG/MAG vince in produttività. La velocità di saldatura è doppia o tripla rispetto alla TIG. Per carpenteria dove l’estetica non è critica, per spessori medi ed elevati, per produzioni di serie dove i tempi contano, la MIG/MAG è la scelta naturale. Il costo orario di saldatura si riduce significativamente.
Alcune applicazioni richiedono combinazioni. Le prime passate di radice su tubazioni possono essere TIG per garantire penetrazione completa, le passate di riempimento e finitura in MIG/MAG per produttività. Su acciaio inox strutturale la saldatura può essere MAG con filo animato risparmiando rispetto alla TIG.
I robot di saldatura portano la MIG/MAG a livelli di produttività e ripetibilità impossibili manualmente. Il robot esegue traiettorie programmate con precisione millimetrica, mantiene parametri costanti e non risente di fatica. Su produzioni di serie i vantaggi economici sono enormi.
La programmazione richiede competenze specifiche. Si definiscono traiettorie, velocità, angoli di torcia e sequenze di punti. I sensori permettono di compensare variazioni dimensionali dei pezzi. Le celle robotizzate moderne integrano posizionatori che ruotano il componente ottimizzando l’accessibilità delle giunzioni.
La robotizzazione è vantaggiosa quando i volumi giustificano l’investimento nella programmazione. Produzioni sopra le 100-200 unità rendono conveniente l’automazione. Per prototipi e piccole serie la saldatura manuale rimane più flessibile ed economica. Un fornitore con entrambe le soluzioni offre la massima versatilità.
Officina LC dispone di 5 postazioni di saldatura MIG/MAG manuali e 2 robot per garantire flessibilità produttiva. Saldiamo acciaio al carbonio, acciaio inox e alluminio con procedure qualificate. I nostri saldatori sono certificati secondo UNI EN ISO 9606 e operano secondo WPS (Welding Procedure Specification) documentate.
Realizziamo sia prototipi che produzioni di serie. La saldatura manuale gestisce componenti complessi e piccoli lotti. I robot garantiscono ripetibilità su produzioni medio-grandi. Integriamo la saldatura con taglio laser e piegatura offrendo ciclo completo dalla lamiera grezza al manufatto finito.
Contattaci per valutare il tuo progetto: forniamo assistenza tecnica sulla scelta del processo di saldatura più adatto. Preventivo dettagliato con tempi di produzione precisi. Certificazioni e documentazione tecnica completa per ogni fornitura.

Officina Meccanica L.C. srl via po 8/10, 30030 Mellaredo di Pianiga (VE) Tel. 041.468408 - info@officinalc.it


